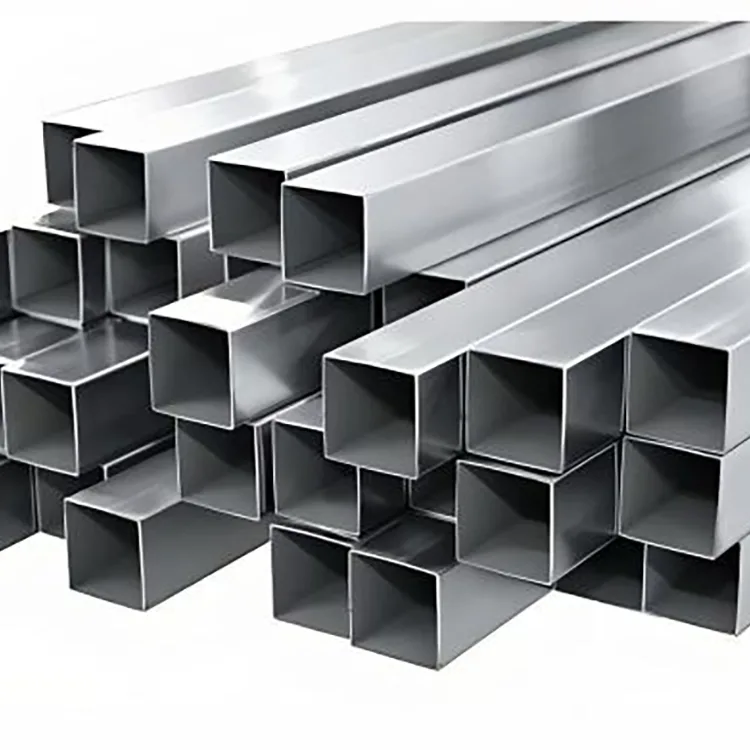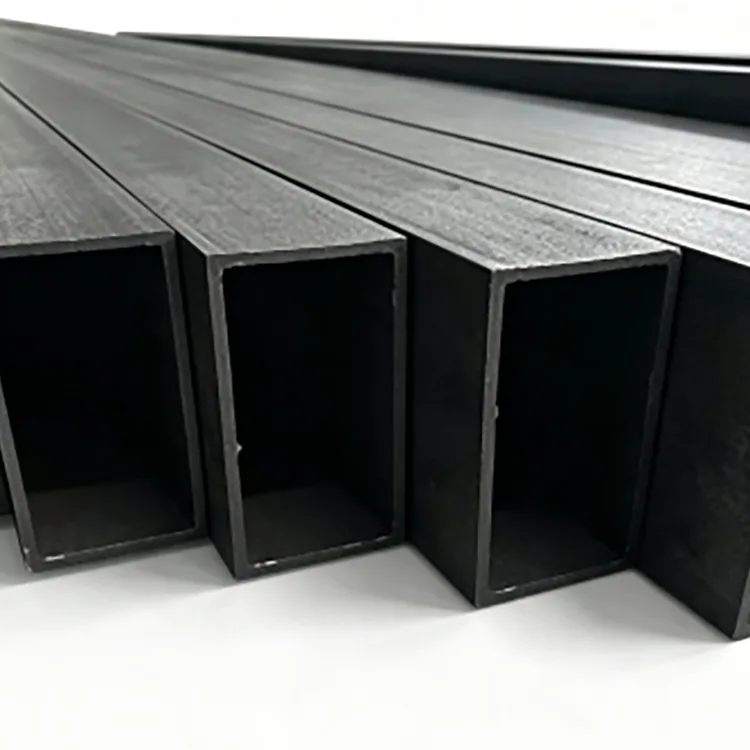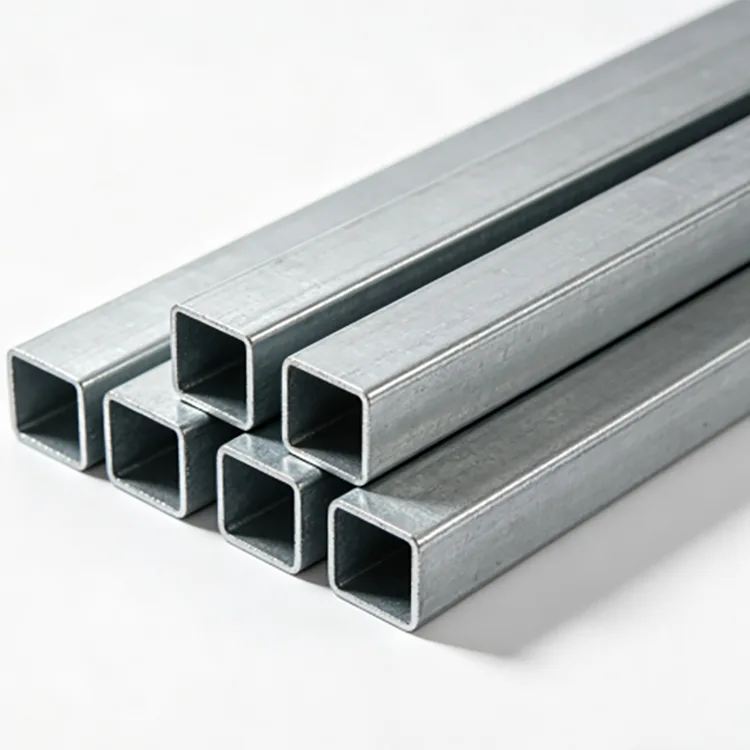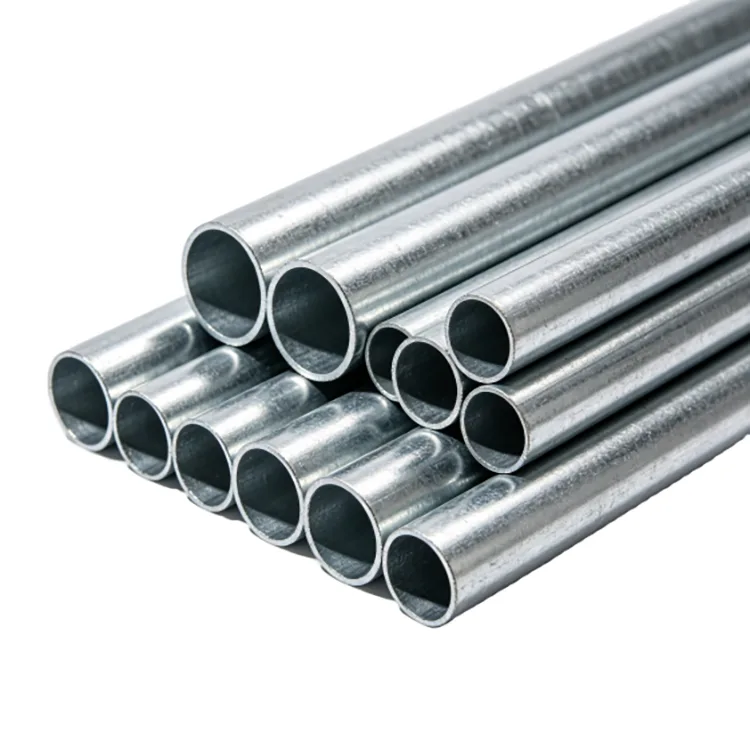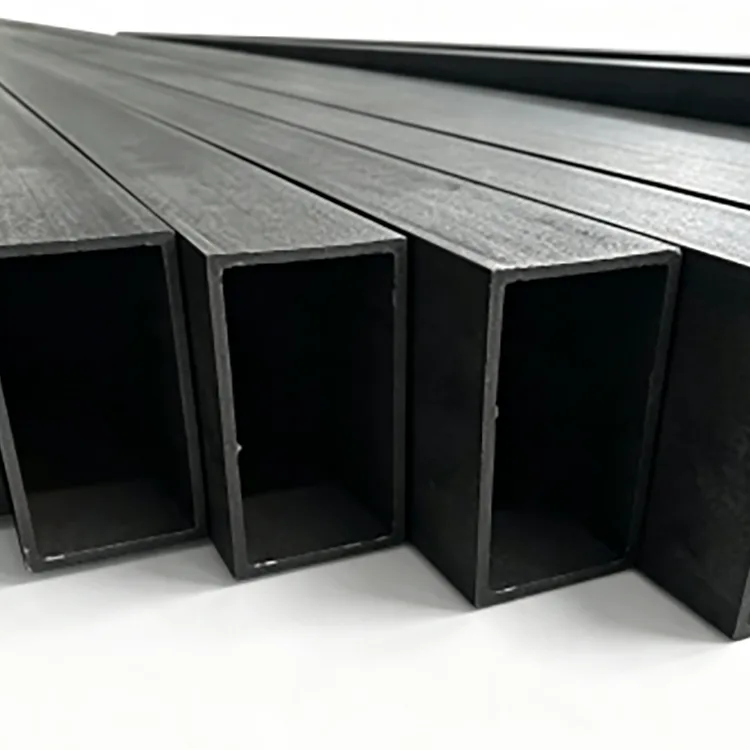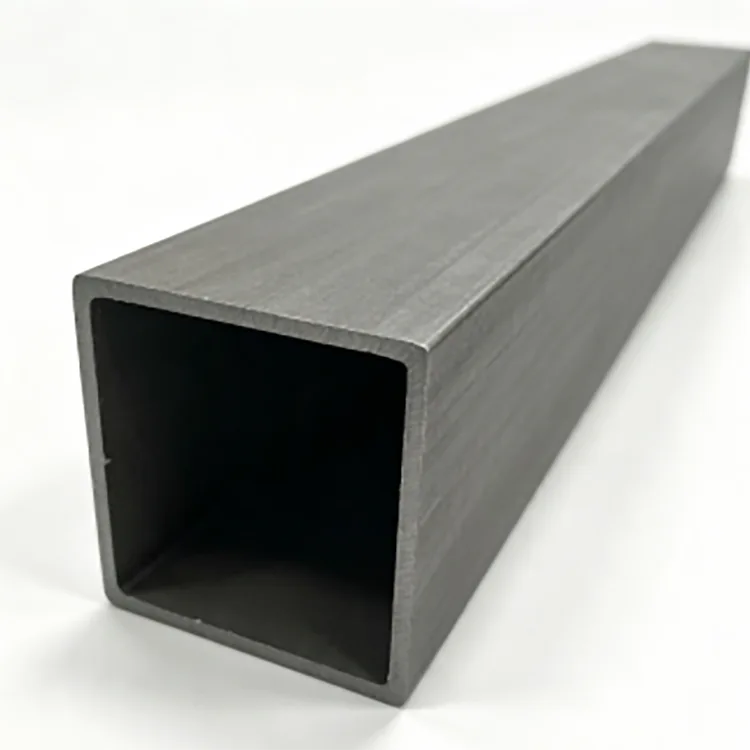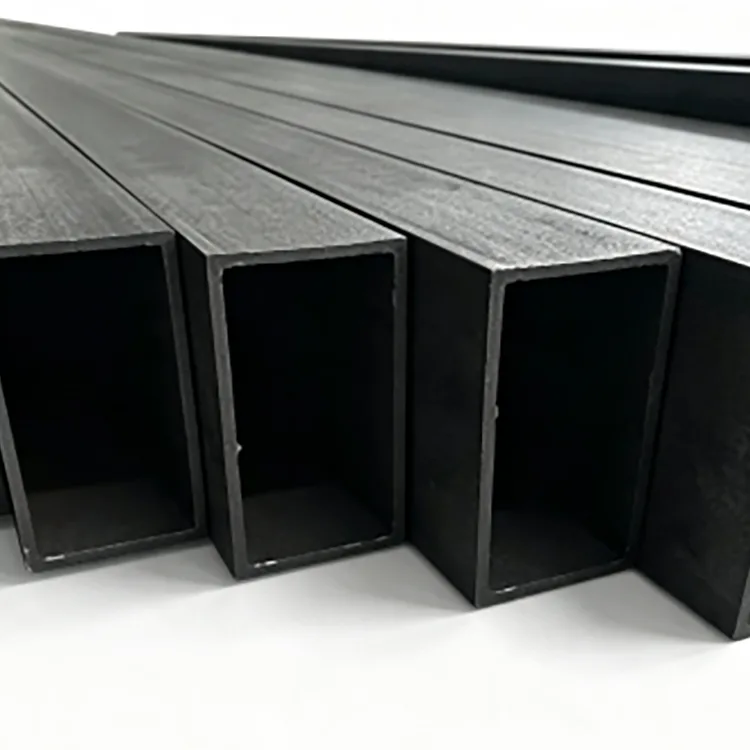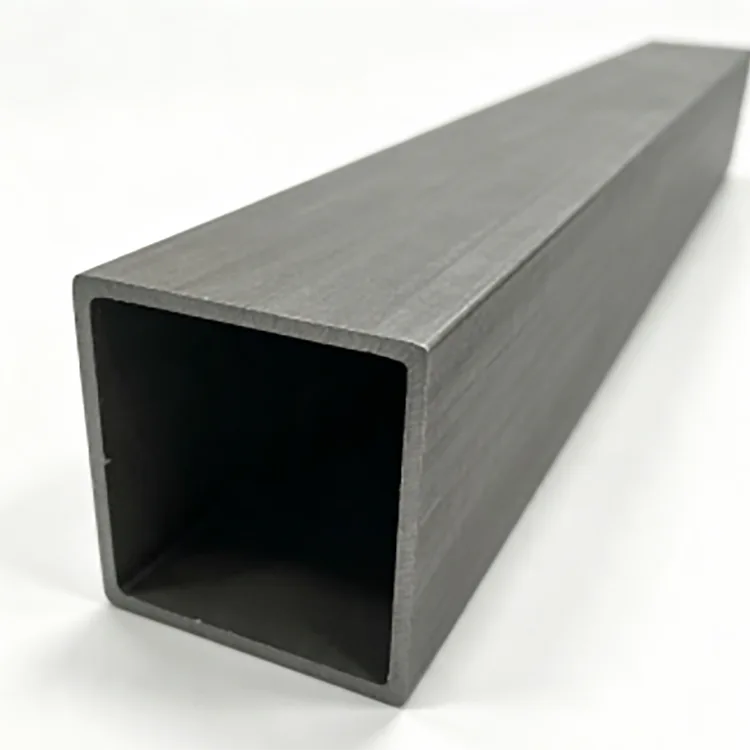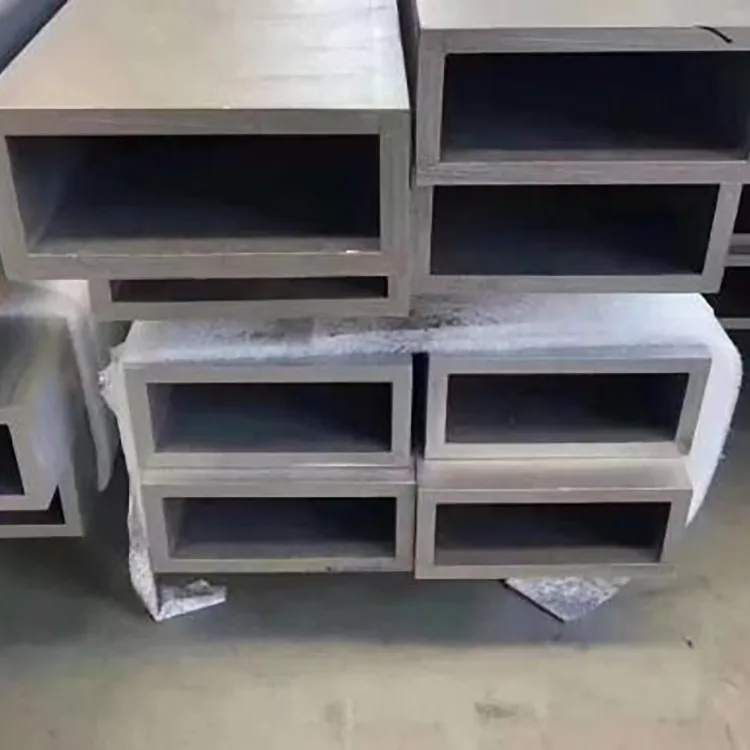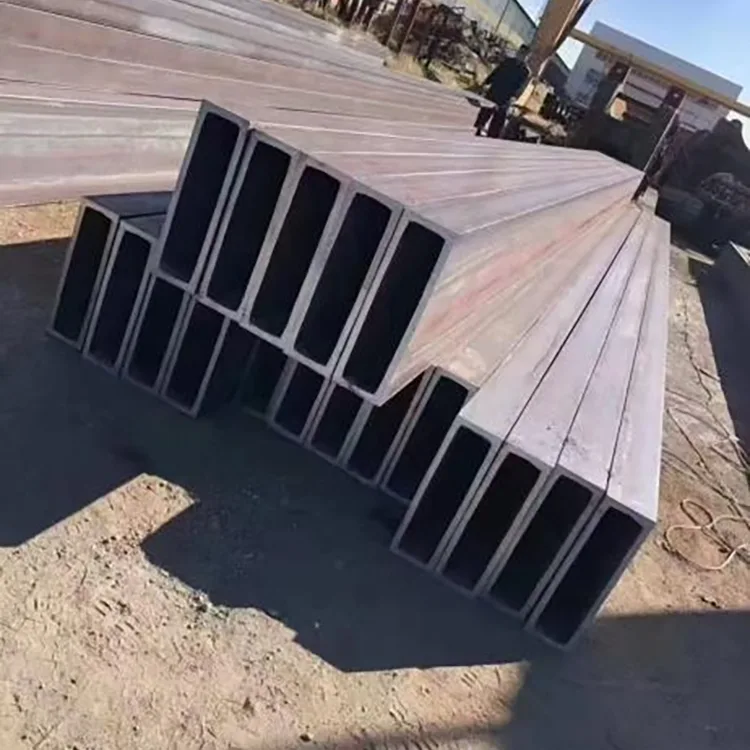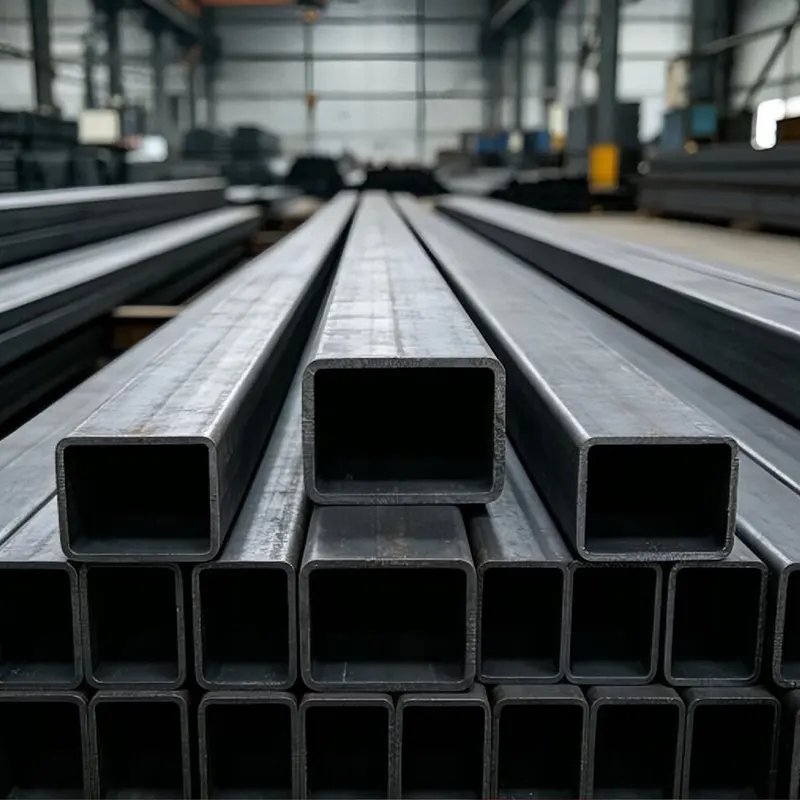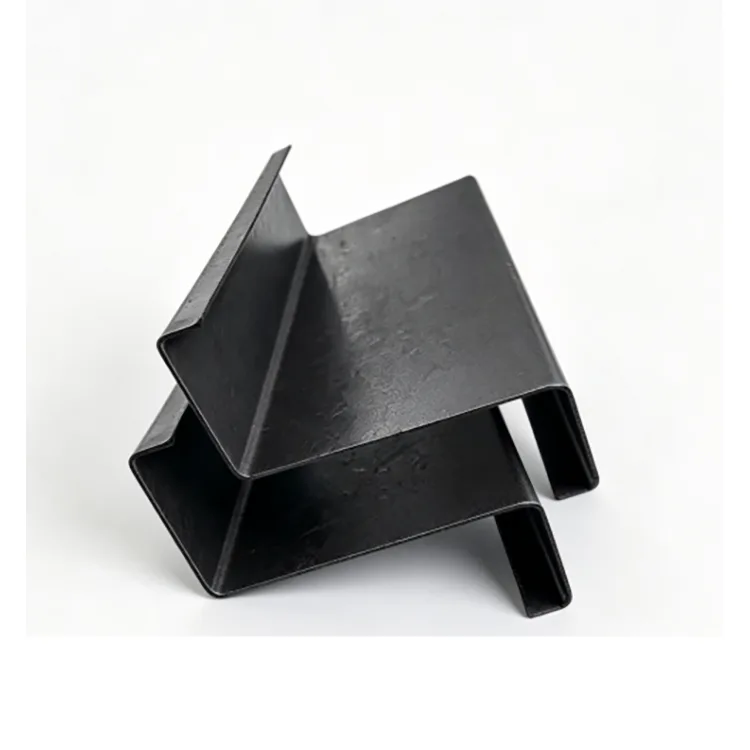
Прецизната челична цевка со прав агол е развиена за апликации каде што геометријата на конвенционалната квадратна или правоаголна цевка не е доволно точна за конечното склопување.
Наместо видливо заоблен агол, делот се формира за да се создаде дефиниран аголен профил од 90°. Ова го олеснува усогласувањето на соседните делови, одржувањето на прави визуелни линии и контролата на готовите димензии на изработените рамки.
Цевката се произведува од јаглероден челик Q235B или Q355B преку прогресивно ладно формирање, високофреквентно заварување, димензионирање, исправување и прецизно сечење. Процесот на производство се фокусира на геометријата на аголот, конзистентноста на дебелината на ѕидот, исправноста и димензионалната контрола, наместо едноставно да произведува стандарден шуплив дел.
За внатрешни структурни рамки, основи на опрема, конструкции за прикажување, лавици, прегради и украсни челични работи, овој профил може да го намали количеството на монтирање и корекција на површината што е потребно за време на изработката.


|
Ставка |
Спецификација |
|
Производ |
Прецизна челична цевка со прав агол |
|
Материјал |
Q235B, Q355B |
|
Процес на формирање |
Прецизно прогресивно ладно формирање |
|
Заварување |
Индукционо заварување со висока фреквенција |
|
Големина на квадратна цевка |
10 × 10 mm - 200 × 200 mm |
|
Големина на правоаголна цевка |
10 × 20 mm - 100 × 200 mm |
|
Дебелина на ѕидот |
1,2 – 20 mm |
|
Аголна геометрија |
Дефиниран профил со прав агол од 90° |
|
Вертикалност на аголот |
≤0,5° |
|
Толеранција на дебелина на ѕидот |
± 0,1 mm |
|
Стандардна должина |
6 м |
|
Прилагодена должина |
3–12 m |
|
Површина |
Црн челик, необложен |
|
Понатамошна обработка |
Прецизно сечење, гребење, бришење, закосување, дупчење |
|
Завршна компатибилност |
Боење, премачкување во прав, завршна обработка на печење, галванизирање и друг секундарен третман |
Конвенционалниот шуплив дел обично има заоблен надворешен агол создаден за време на формирањето. Овој радиус е прифатлив за многу структурни апликации, но може да стане незгоден кога два члена треба блиску да се сретнат или кога самиот агол останува видлив по завршувањето.
Профилот со прав агол е наменет за ситуации каде што геометријата на аголот влијае на изработката.
Дефинираниот аголен профил го олеснува поставувањето на цевката наспроти друг правилен дел. За рамки, прегради, конструкции на опрема и архитектонски челични работи, подоброто усогласување може да ја намали потребата за прекумерно брусење или работа со полнење.
Дебелината на ѕидот и димензиите на пресекот се контролираат при формирањето и димензионирањето. Конзистентната геометрија е особено важна кога цевката се обработува со автоматско сечење, дупчење, заварување или опрема за склопување.
За изложените челични рамки и украсни конструкции, правите рабови и контролираните агли создаваат почисти визуелни линии по бојадисувањето или премачкувањето во прав.
Црната челична површина се испорачува без галванизиран слој, што ја прави погодна за проекти кои бараат сопствено боење, премачкување во прав, завршна обработка на печење или друга површинска обработка.


Патеката за производство е дизајнирана околу димензионалната контрола наместо едноставно да го формира челикот во шуплив дел.
Челик Q235B или Q355B се избира според потребната класа на јачина и примена. Дојдовниот материјал се проверува пред да се формира за да се намалат варијациите во дебелината и механичките својства помеѓу производните серии.
Челичната лента се израмнува и се подготвува за континуирано формирање. Правилната состојба на лентата е важна бидејќи преостанатата деформација подоцна може да влијае на точноста и исправноста на аголот.
Лентата поминува низ повеќе фази на формирање наместо да биде присилена во конечната форма во една операција.
Секвенцата на формирање постепено го развива квадратниот или правоаголниот пресек додека ја контролира геометријата на аголот. Ова е клучната фаза за постигнување дефиниран профил со прав агол.
Откако ќе се спојат рабовите на лентата, високофреквентното индукционо заварување го формира надолжниот спој.
Состојбата на заварувањето се контролира според дебелината на материјалот и брзината на производство. Квалитетот на заварот е важен бидејќи прекумерниот внес на топлина, недоволната фузија или лошата подготовка на рабовите може да влијаат на завршената цевка.
По заварувањето, цевката поминува низ опрема за димензионирање и исправување за да ги контролира нејзините конечни димензии и целокупната исправност.
Оваа фаза е особено важна за прецизно изработка бидејќи дури и правилно формираниот пресек може да создаде проблеми со склопувањето ако завршената цевка има прекумерно отстапување по должината.
Готовата цевка се сече на стандардни должини од 6 m или приспособени должини од 3–12 m.
Прецизното сечење, извиткување, бришење, закосување и дупчење може да се организираат според барањата за изработка.
Готовите цевки се проверуваат за димензиите, дебелината на ѕидот, геометријата на аголот, исправноста, состојбата на заварот, квалитетот на површината и точноста на сечењето пред пакувањето.
Методот на пакување е избран според големината на цевката, количината на нарачката, начинот на транспорт и условите за истовар на купувачот.
За прецизни шупливи делови, димензионалната инспекција е исто толку важна како и основната класа на челик.
За време на производството, контролата на квалитетот се фокусира на точките кои директно можат да влијаат на изработката:
● Проверка на материјалот: Оценката Q235B или Q355B се проверува според барањата за нарачка.
l Дебелина на ѕидот: вистинската дебелина се следи за да се одржи одредената толеранција ±0,1 mm.
l Димензии на пресекот: надворешните димензии се проверуваат по големината наместо да се потпираат само на поставките на машината за обликување.
● Геометрија на аголот: Профилот од 90° и вертикалноста на аголот се проверуваат за да се идентификува отстапувањето при формирање.
l Правичност: завршените должини се проверуваат за свиткување или изобличување што може да влијае на склопувањето на рамката.
● Состојба на заварот: Надолжниот високофреквентен завар се следи за видливи дефекти и конзистентност.
l Квалитет на завршетокот: Сечените краеви се проверуваат по сечењето, гребењето или бришењето.
● Конзистентност на серијата: Производните примероци се споредуваат низ целата серија за да се намалат димензионалните варијации помеѓу снопови.
За проекти со построги барања за инспекција, записите за димензионална инспекција и инспекција од трета страна може да се организираат според спецификацијата на нарачката.
Оценката на материјалот треба да се избере според вистинското структурно оптоварување наместо едноставно да се избере повисоката оценка.
|
Материјал |
Типична употреба |
Разгледување за избор |
|
Q235B |
Внатрешни рамки, декоративни конструкции, рамки за опрема, тавански конструкции, лесни лавици |
Погоден за многу конвенционални апликации за производство каде стандардната структурна цврстина е доволна |
|
Q355B |
Потешки рамки, носечки платформи, тешки лавици, основи за опрема, структурни апликации со повисоки барања за јачина |
Повисоко ниво на јачина за апликации каде што структурните пресметки бараат поголема цврстина на материјалот |
За носечки конструкции, конечниот избор на материјал треба да ја следи конструктивната пресметка, кодот на дизајнот, начинот на поврзување и потребниот безбедносен фактор.
Се користи за внатрешни меѓукатни рамки, прегради, конструкции за поддршка на таванот, изложбени конструкции и други челични рамки каде што димензионалната точност и изглед се важни.
Геометријата на контролираниот дел е корисна за рамки на опремата за автоматизација, машински основи, потпори за транспортери, структури на инструменти и куќишта на изработена опрема.
Погоден за хотелски ентериери, изложбени сали, комерцијални простори, компоненти за скали, декоративни рамки и архитектонски челични конструкции кои бараат чисти прави линии.
Деловите Q235B или Q355B може да се изберат според барањата за оптоварување за багажници, работни станици, индустриски платформи и структури за поддршка на опремата.
Прилагодени димензии, фиксни должини, дупки, отсеци, гребени и други машински операции може да се обезбедат кога цевката се интегрира во фабрикуван склоп.
|
Карактеристика |
Прецизна цевка со прав агол |
Конвенционална цевка со заоблен агол |
|
Профил на аголот |
Дефиниран агол од 90° |
Заоблен агол |
|
Заеднички изглед |
Почисто кога деловите се тесно порамнети |
Аголниот радиус може да создаде видливи празнини |
|
Контрола на димензии |
Дизајниран за построги димензионални барања |
Зависи од стандардната толеранција на производот |
|
Изработка |
Погоден за прецизна изработка на рамка |
Погоден за општа конструктивна изработка |
|
Површинска завршна обработка |
Погоден за боење и премачкување во прав |
Погоден за вообичаени процеси на завршна обработка |
|
Типично позиционирање |
Прецизни структури, опрема, архитектонски работи |
Општи структурни и фабрички апликации |
Главната предност не е тоа што цевката го заменува секој конвенционален шуплив дел. Тоа е дека повеќе контролираниот аголен и димензионален профил може да биде корисен каде што точноста на изработката и готовиот изглед се дел од барањата на проектот.
Стандардниот производ се испорачува како црн, необложен челик.
Оваа конфигурација често се избира кога клиентот планира да изврши површинска обработка по изработката. Во зависност од проектот, достапните процеси на завршна обработка може да вклучуваат:
● Сликање
● Облога во прав
● Финиш за печење
● Поцинкување
● Други специфицирани антикорозивни третмани
Пред премачкување, површината треба правилно да се исчисти и подготви според избраниот систем за обложување. За проекти кои се изложени на влага, надворешни временски услови, прскање со сол или корозивни средини, треба да се специфицира соодветен систем за заштита од корозија наместо да се користи нетретиран црн челик.
Цевката може да се испорача според барањата за изработка, а не само како стандардни должини од 6 m.
Достапните опции вклучуваат:
● Сечење со фиксна должина од 3–12 m
● Прецизно сечење
● Чекорење
● Отстранување на гребенот
● Закосување
● Пред-дупчење
● Аранжмани за повторно обложување или галванизација
● Прилагодени димензии на делот
● Прилагодена дебелина на ѕидот
● Специјална обработка според цртежи
За понуда, купувачите треба да ја обезбедат потребната големина на делот, дебелината на ѕидот, степенот на материјалот, количината, должината, површинската обработка и сите цртежи за обработка.
За нарачки за инженерство и изработка, најважните спецификации што треба да се потврдат пред купувањето не се само надворешните димензии.
Купувачите треба да наведат:
1.Големина на делот: квадратни или правоаголни димензии.
2.Дебелина на ѕид: потребна дебелина и толеранција.
3. Одделение за челик: Q235B или Q355B.
4. Должина: стандардни 6 m или фиксни должини од 3–12 m.
5. Барање за агол: потребна геометрија и толеранција од 90 °.
6. Површина: црн челик или секундарна површинска обработка.
7.Машинска обработка: сечење, дупчење, отсекување, извиткување или бришење.
8.Инспекција: стандардна фабричка инспекција или дополнителна инспекција од трета страна.
За повторливи проекти, одржувањето на истата оценка на материјалот, димензиите на делот, дебелината на ѕидот, начинот на обработка и барањата за проверка помага да се одржи конзистентноста помеѓу сериите.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. работи со меѓународна продажна платформа поддржана од Tianjin Gefu Steel, интегрирајќи ги ресурсите за производство на челик со извозното снабдување.
Компанијата се наоѓа во индустриската зона Дакиужуанг, Тијанџин, една од главните области за производство на челик во Кина. Нејзиниот асортиман на производи опфаќа челични цевки, шупливи пресеци, челични профили, поцинкувани производи и производи за монтирање на фотонапони.
За масовни проекти, Rongheng поддржува приспособени димензии, снабдување со фиксна должина, секундарна обработка, барања за OEM/ODM и инспекција базирана на проекти. Годишниот обем на производство и продажба на челик на групацијата надминува 1,3 милиони тони, поддржувајќи ги набавките за контејнери и инженеринг на големо.
За поголеми нарачки, распоредот на производството и испораката обично се уредуваат според спецификацијата, количината, барањата за обработка и условите за инспекција.
Главната разлика е геометријата на аголот и барањата за димензионална контрола. Конвенционалните квадратни цевки обично имаат заоблени агли, додека овој производ е формиран со подефиниран аголен профил од 90° за апликации каде усогласувањето и изгледот на зглобовите се важни.
Не. Тоа е заварен шуплив дел произведен со прогресивно ладно формирање проследено со високофреквентно заварување. Затоа не треба да се опишува како цевка без шевови.
Да. Необложената површина од црн челик може да се подготви за боење, премачкување во прав, завршна обработка на печење или други специфицирани површински третмани. Потребно е правилно чистење и подготовка на површината пред обложување.
Да. Нетретираниот јаглероден челик може да оксидира кога е изложен на влага. Се препорачува складирање во затворен простор на суво, а цевките треба да бидат заштитени од дожд, кондензација и долготрајни влажни услови пред површинската обработка.
Q235B е погоден за многу конвенционални внатрешни рамки, структури на опрема и украсни апликации. Q355B треба да се земе предвид кога структурниот дизајн бара поголема цврстина на материјалот или кога апликацијата вклучува поголемо оптоварување.
Стандардната должина е 6 m. Прилагодени фиксни должини од 3–12 m може да се подредат според барањата на нарачката.
Да. Прецизното сечење, дупчењето, извиткувањето, бришењето и закосувањето може да се подредат според цртежите или барањата за обработка.
Ве молиме наведете ги димензиите на делот, дебелината на ѕидот, степенот на материјалот, количината, потребната должина, површинскиот третман и сите дополнителни барања за обработка. Цртежите се препорачуваат за нестандардна обработка.
Стандардната верзија на црн челик не се препорачува за долгорочна изложеност на отворено без заштита од корозија. За надворешни, влажни, крајбрежни или корозивни средини, треба да се земе предвид галванизиран или на друг начин заштитен челик.
Да. Покрај наведените опсези на квадратни и правоаголни цевки, може да се дискутираат приспособени димензии, дебелини на ѕидови, должини, обработка и површинска обработка според барањата на проектот.
Адреса
Секундарен артериски пат бр. 2-1, област на проширување на индустриската зона Дакиужуанг, округ Џингхаи, Тијанџин, Кина
тел
Е-пошта