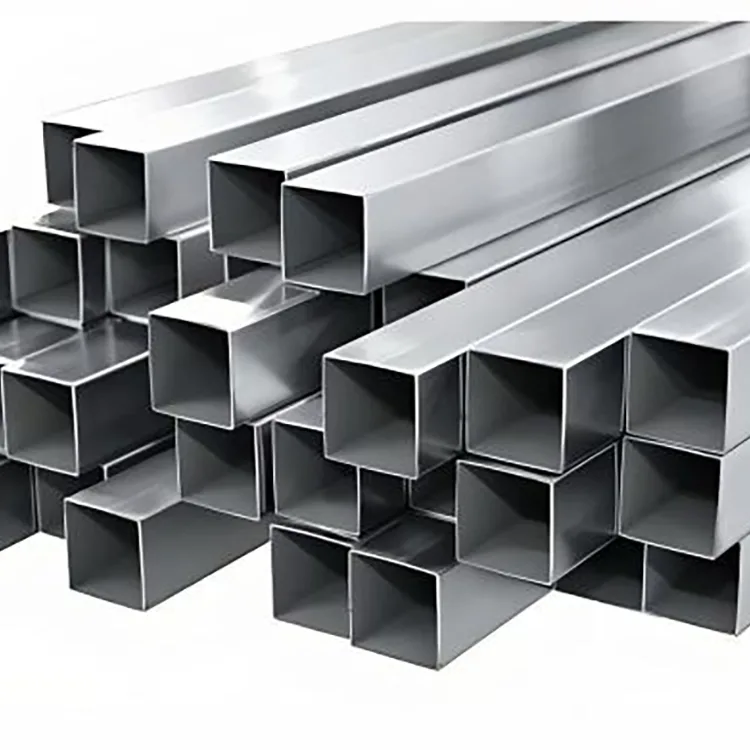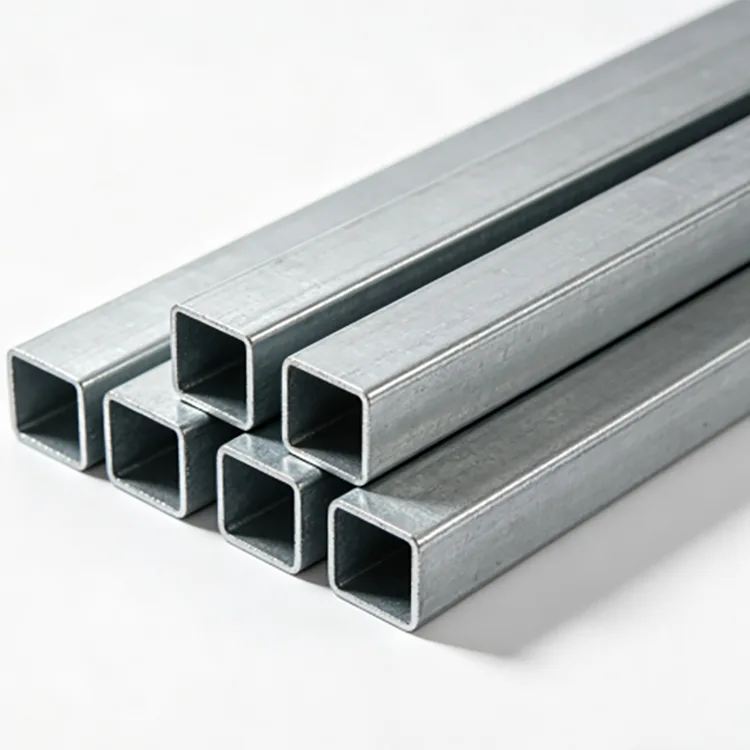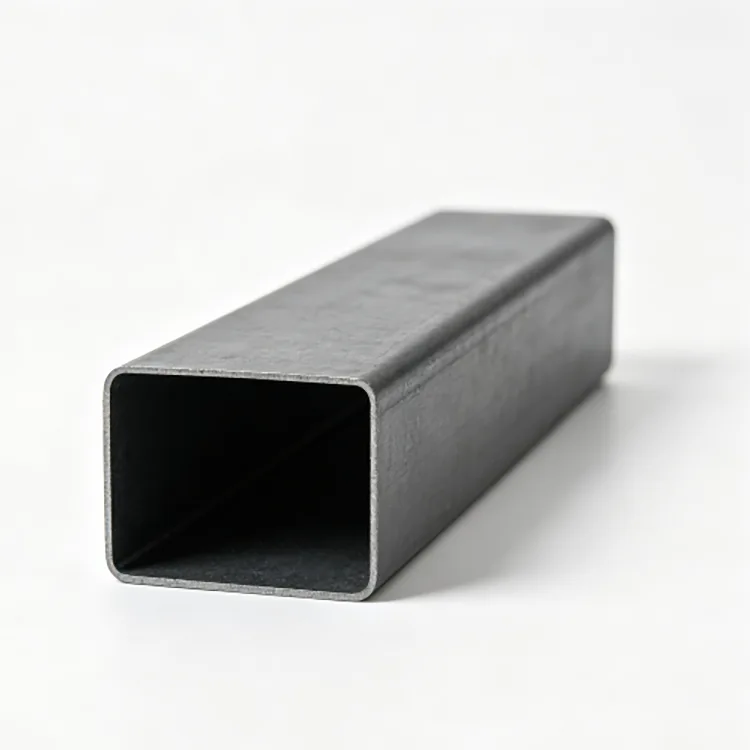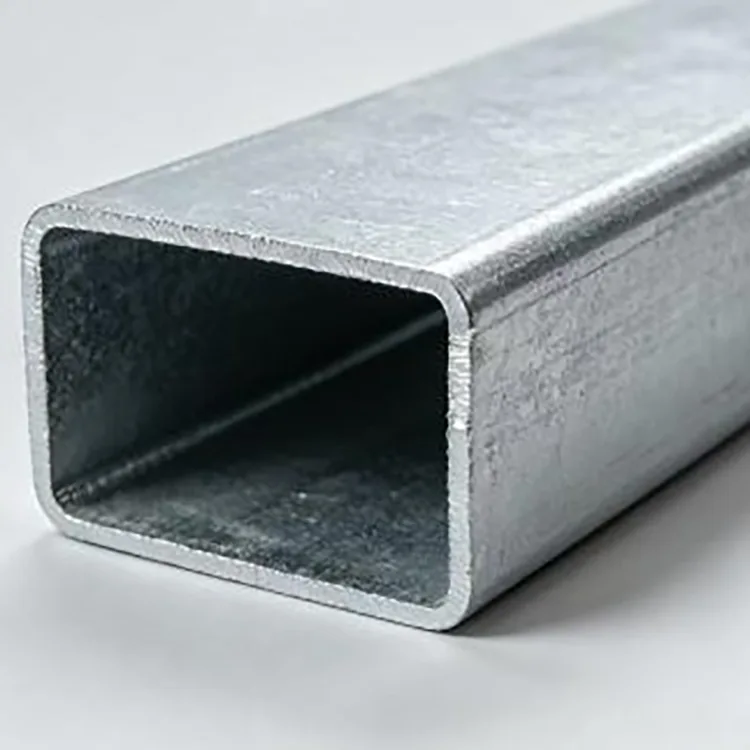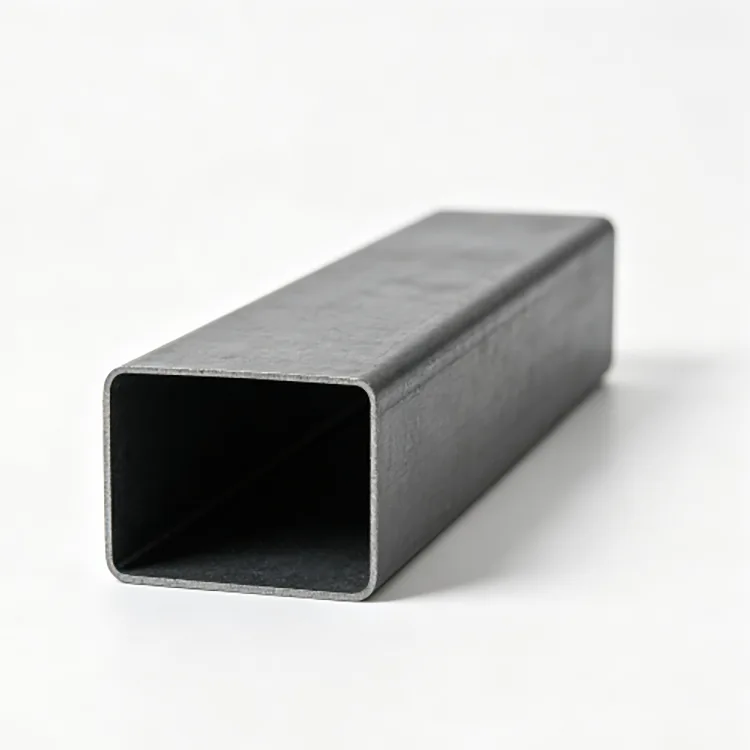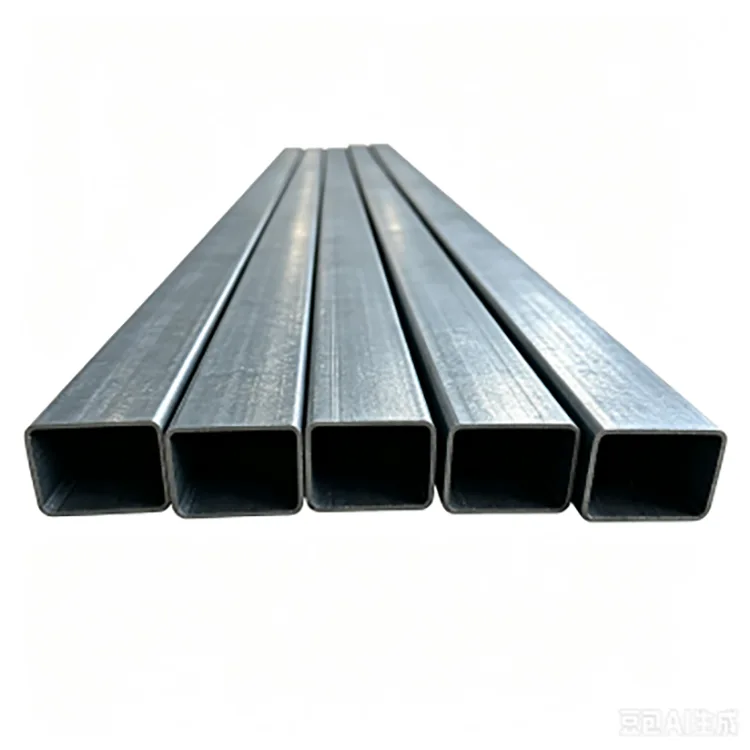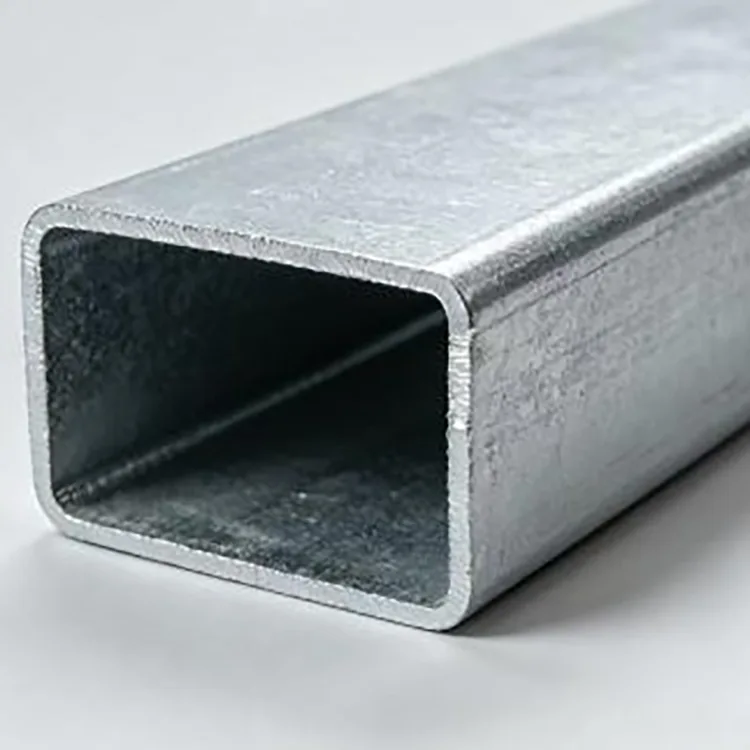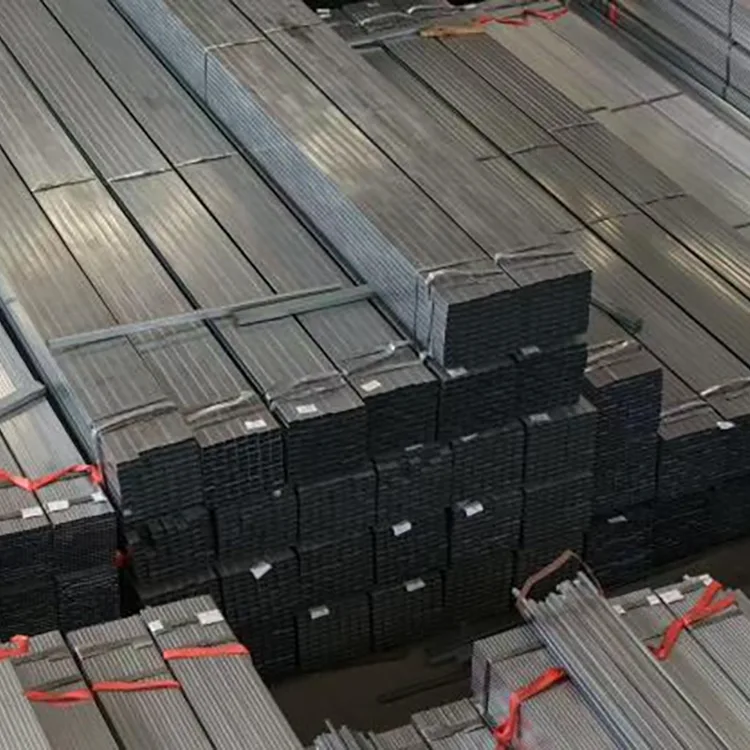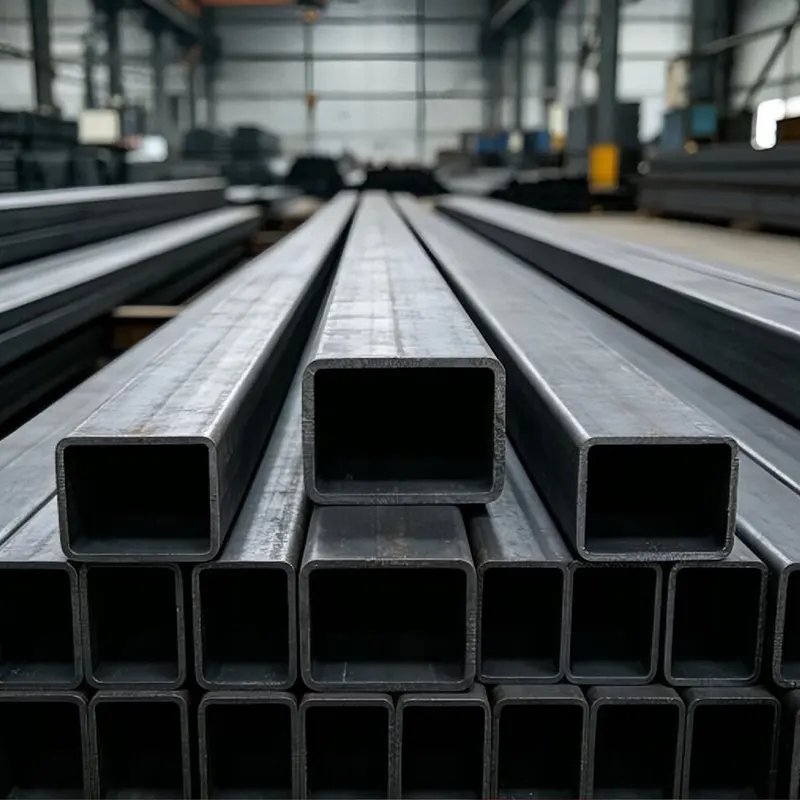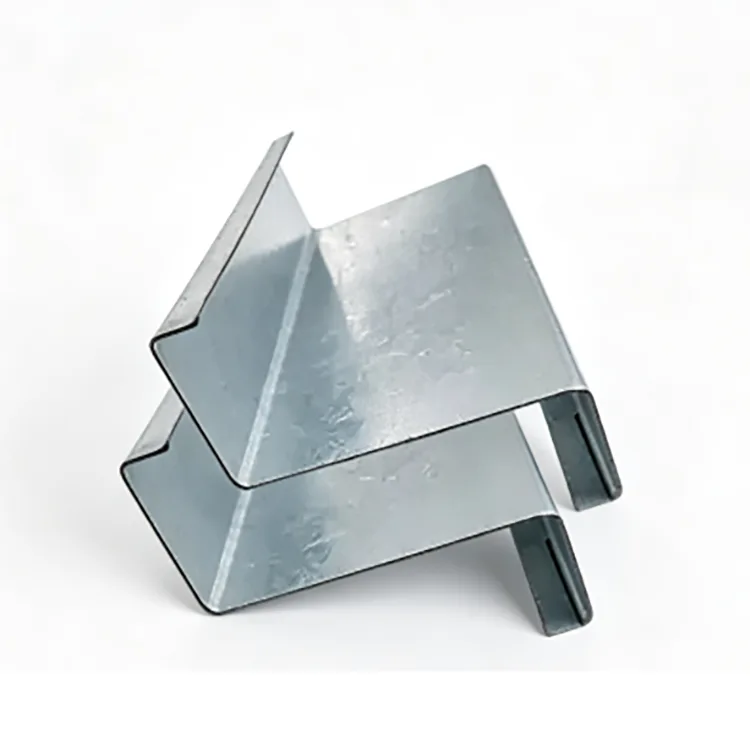
Топло поцинкувана правоаголна челична цевка е заварен правоаголен шуплив дел произведен од Q235B, Q355B или други специфицирани класи на јаглероден челик. Челичната лента ладно се обликува во правоаголен профил, се заварува со висока фреквенција, се димензионира и се сече пред завршената цевка да биде подложена на подготовка на површината и топло поцинкување.
Правоаголниот дел е корисен кога просторот за оптоварување или инсталација е повеќе насочен отколку што дозволува квадратната цевка. Обезбедува пошироко лице за загради, панели и врски додека делот го одржува релативно ефикасен во тежина. За надворешни структури, облогата од цинк обезбедува дополнителна заштита од влага и атмосферска корозија, што ја прави цевката погодна за апликации каде што необложениот црн челик бара редовна површинска обработка.
Цевката може да се испорача како стандардна должина или да се обработува според цртежите на проектот, вклучувајќи сечење, удирање, свиткување, дупчење, дупчење, затворање на крајот и закосување.


|
Ставка |
Спецификација |
|
Производ |
Топло поцинкувана правоаголна челична цевка |
|
Одделение за челик |
Q235B, Q355B и други оценки на барање |
|
Правоаголна големина |
20×40–200×400 mm |
|
Дебелина на ѕидот |
1,0-6,0 мм |
|
Стандардна должина |
6 м |
|
Фиксна должина |
3–12 m |
|
Цинк облога |
40–120 g/m² стандард; 200–275 g/m² засилени опции |
|
Површина |
Топло поцинкуван, сребрено-сив метален финиш |
|
Обработка |
Сечење, свиткување, удирање, дупчење, дупчење, затворање на крајот, закосување |
|
Набавка |
Стандардна залиха, проектни нарачки и приспособено производство |
Главната разлика помеѓу правоаголните и квадратните шупливи делови не е само изгледот. Односот ширина-висина го менува начинот на кој делот се вклопува во структурата и колку ефикасно го користи достапниот простор.
Правоаголна цевка често се избира за хоризонтални елементи, рамки и потпори каде на една насока му треба поголема длабочина на делот од другата. Обезбедува и пошироко монтажно лице за компонентите на завесите, панелите, држачите и механичките делови.
На пример, дел од 100×60 mm му дава на производителот различна комбинација на вкочанетост, простор за инсталација и употреба на материјал од квадратна цевка од 100×100 mm. Затоа, правилниот избор треба да се заснова на распонот, оптоварувањето, начинот на поврзување и достапниот простор за инсталација, а не само името на делот.
Челичната цевка прво се формира и заварува, а потоа се подготвува за галванизација. Површинските загадувачи и оксидите се отстрануваат преку одмастување, мариноване и активирање, така што растопениот цинк може правилно да реагира со челичната површина.
Подготвената цевка се потопува во стопен цинк на приближно 450°C. По повлекувањето, се врши ладење и завршна обработка за да се добие континуирана заштитна обвивка.
Оваа низа е важна за структурните профили бидејќи завршениот правоаголен дел, вклучувајќи ги аглите и изложените површини, добива третман за заштита од корозија по формирањето. За набавка на проектот, купувачите треба да ја потврдат потребната спецификација за облога од цинк наместо едноставно да прашуваат дали цевката е „галванизирана“.
Соодветната обвивка од цинк зависи од тоа каде ќе се инсталира правоаголната цевка.
|
Животна средина |
Предложено ниво на цинк |
Типични апликации |
|
Внатрешна / ниска корозија |
40-120 g/m² |
Рамки за машини, магацински конструкции, внатрешни потпори |
|
Нормално на отворено |
85–120 g/m² |
Огради, настрешници, општински структури, надворешни рамки |
|
Влажен / често изложен |
120–200 g/m² |
Надворешни потпори, влажни индустриски области, некои PV структури |
|
Крајбрежје / висока корозија |
200–275 g/m² |
Крајбрежни структури, области за прскање со сол, избрани PV и општински проекти |
Овие бројки се опции за обложување наместо универзална гаранција за работниот век. За крајбрежни, хемиски или континуирано влажни средини, проектот треба да земе предвид и дополнителни системи за обложување, одводнување, врвна заштита и детали за поврзување.
Q235B е погоден за многу конвенционални рамки, потпори, огради, машински конструкции и општа челична работа каде што за конструктивната пресметка не е потребна класа со поголема цврстина.
Q355B е посоодветен кога дизајнот вклучува поголеми оптоварувања, подолги распони, посилен ветер или снег или кога е важно да се намали тежината на делот. Конечната оценка треба да се избере од инженерската пресметка наместо едноставно да се избере поцврстиот материјал за секоја апликација.
За извозни нарачки, потребната класа на челик, применливиот стандард, механичките својства и инспекциските документи треба да се потврдат пред производството.
Дебелината на ѕидот има директен ефект врз тежината на делот, вкочанетоста, јачината на поврзувањето и перформансите на изработка.
Лесните рамки и конструкциите на куќиштето може да користат делови со потенки ѕидови, додека носечките рамки, основите на опремата и поголемите надворешни конструкции вообичаено бараат подебели ѕидови.
Опсегот од 20×40–200×400 mm опфаќа релативно компактни рамки преку поголеми структурни елементи. За понуда, купувачите треба да ги обезбедат бараните надворешни димензии, дебелината на ѕидот, должината, степенот на челик, барањето за облога од цинк и количината. Ако цевката ќе се користи како структурен член, распонот, оптоварувањето и условите за поврзување се исто така корисни за избор на материјал.
Производството започнува со челични намотки кои се проверуваат за степенот, дебелината и состојбата на површината. Лентата потоа се израмнува и постепено ладно се формира во потребниот правоаголен профил.
Високофреквентното заварување ја спојува формираната лента, проследено со димензионирање и исправување за контрола на готовиот дел. Сечење со фиксна должина, удирање или друга претходна обработка може да се заврши според нарачката пред да се поцинкува.
Подготвените цевки потоа поминуваат низ обезмастување, мариноване и флукс третман. Поцинкувањето со топло натопување се изведува на приближно 450°C, проследено со ладење, завршна обработка на површината со цинк и проверка на конечните димензии и облогата.
Завршувањето на главните операции за формирање и дупчење пред поцинкување, исто така, помага да се избегне непотребно оштетување на готовиот слој од цинк за време на изработката.
За нарачки на големо, квалитетот не се одредува само од изгледот. Прво се проверуваат челикот и дебелината на влезниот челик, по што следи димензионална инспекција за време на формирањето и инспекција на завршената цевка.
Клучните контролни точки ги вклучуваат правоаголните димензии, дебелината на ѕидот, исправноста, состојбата на заварот, должината на сечењето, квалитетот на површината и облогата со цинк. Тежината или дебелината на облогата може да се проверат според договорената спецификација на проектот.
За извозни проекти, сертификати за материјали, инспекциска евиденција, листи за пакување и други потребни документи може да се подготват според нарачката. Инспекција од трета страна, исто така, може да се организира кога тоа го бара купувачот или проектот.
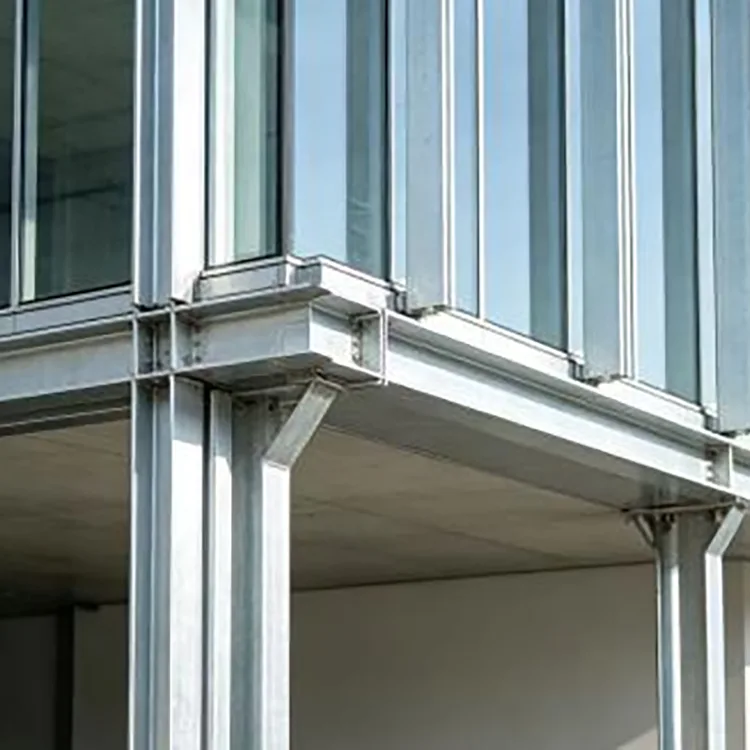
Правоаголното лице е погодно за ѕидни рамки за завеси, фасадни носачи, прегради и секундарни структурни елементи каде што се важни просторот за поврзување и вкочанетоста на насоката.
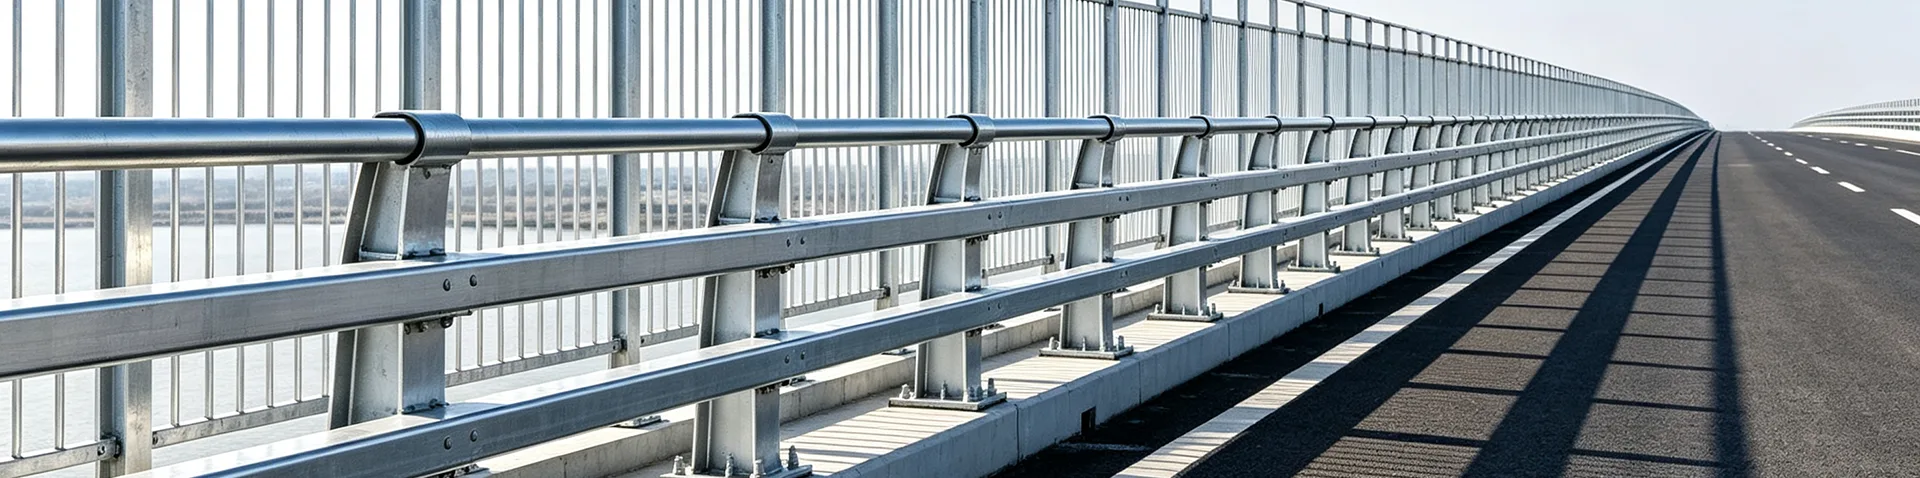
Заштитните огради, оградите, засолништата, пејзажните конструкции, рекламните рамки и другите изложени челични работи имаат корист од дополнителната заштита од корозија на топло поцинкување.
Правоаголни цевки може да се користат за избрани потпорни членови на PV, рамки за опрема и помошни структури. За крајбрежни проекти или проекти со висока влажност, треба да се земе предвид повисока спецификација за цинк во согласност со околината за корозија.
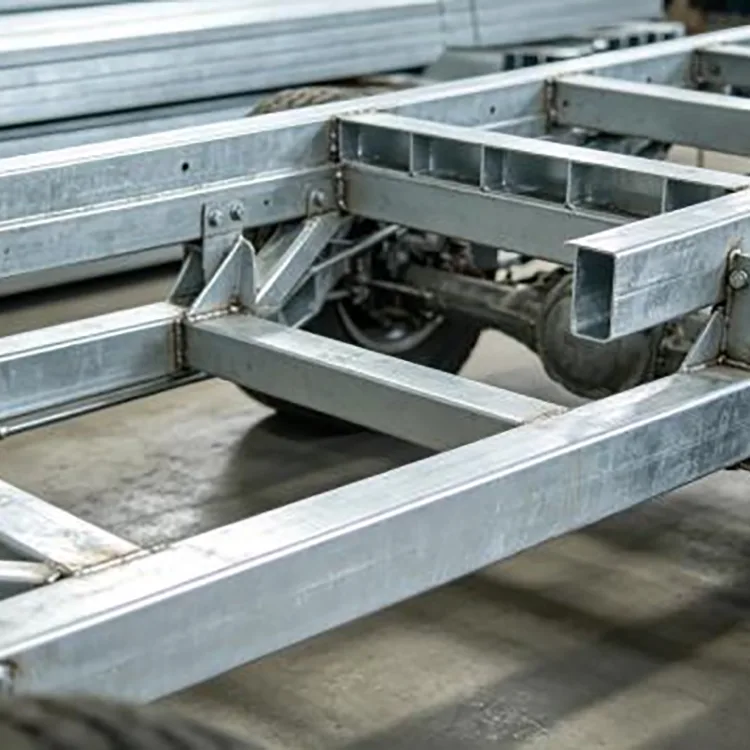
Рамните страни на правоаголниот дел ја поедноставуваат инсталацијата на заградата и монтажата на опремата. Типичните употреби вклучуваат машински основи, транспортни рамки, потпори за автоматизација и платформи за опрема.
Цевката може да се користи за компоненти на решетката, потпорни рамки, структури на складиште и помошни членови каде што е потребна димензионална конзистентност и отпорност на корозија.
Неговата комбинација на правоаголна геометрија, умерена тежина и достапна обработка го прави погоден за рамки за стакленички, сценски структури, привремени рамки и други фабрикувани склопови.
За проекти со повторени димензии на инсталација, претходна обработка може да ја намали работата на сечење и дупчење на работното место.
Вообичаените услуги вклучуваат сечење со фиксна должина, дупчење, дупчење, дупчење, виткање, закосување и затворање на крајот. Обработката може да се заснова на цртеж, датотека DXF/CAD или распоред на димензии.
Кога ќе се направат дупки или засеци по галванизацијата, изложената челична област треба да добие соодветна заштита за поправка богата со цинк. Поради оваа причина, генерално се претпочита да се заврши планираното удирање и сечење пред фазата на топло галванизирање секогаш кога дизајнот на производството го дозволува тоа.
Изборот главно зависи од околината за инсталација и барањата за одржување.
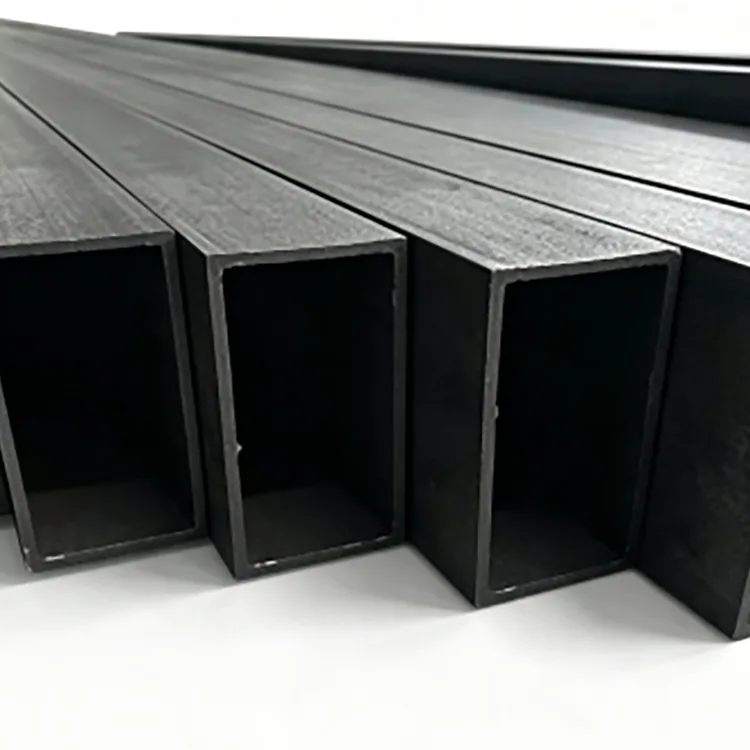
Црната правоаголна цевка има пониска почетна цена на материјалот и може да работи добро за суви внатрешни структури каде што површината ќе добие соодветен слој или корозијата не е голема грижа.
Топло поцинкувана правоаголна цевка има цинкова обвивка која обезбедува и физичка бариера и жртвувана заштита од корозија. Затоа е посоодветен за надворешни и влажни апликации каде што постојаното боење или третман со 'рѓа би ја зголемило работата за одржување.
За долгорочни проекти на отворено, споредувањето само на куповната цена може да биде погрешно. Спецификациите на облогата, очекуваната изложеност, барањата за изработка и планот за одржување треба да бидат вклучени во споредбата на трошоците.
Проектот за општински пат и сообраќај користеше Q235B 100×60×4 mm топло-поцинкувана правоаголна цевка за потпорни рамки, вклучувајќи засолништа за патишта и заштитни структури. Комбинацијата на вкочанетост со правоаголен пресек и галванизирана заштита беше избрана за надворешна изложеност на дожд, ветер и прашина.
Проектот за логистичко складиште користеше 40×80×2,0 мм топло поцинкувана правоаголна цевка за апликации на багажникот и опремата. Конзистентните димензии на делот помогнаа при монтажата, додека поцинкуваната површина беше погодна за влажни услови поврзани со магацинска и индустриска употреба.


Пред да поставите нарачка на големо, потврдете ги овие точки:
|
Услов |
Информации за потврдување |
|
Секција |
20×40–200×400 mm или прилагодено |
|
Дебелина на ѕидот |
1,0-6,0 мм |
|
Одделение за челик |
Q235B, Q355B или одредена оценка |
|
Должина |
6 m стандардна или 3–12 m фиксна должина |
|
Цинк облога |
Потребна тежина/дебелина на облогата |
|
Обработка |
Сечење, удирање, свиткување, слотови, дупчење итн. |
|
Инспекција |
Сертификат за мелница, димензионална инспекција, проверка на облогата, инспекција од трета страна доколку е потребно |
|
Пакување |
Извезете водоотпорна обвивка, челични ремени и заштита од оштетување при ракување |
Квадратната цевка има еднакви странични димензии и најчесто се користи за столбови, рамки и членови за кои е потребна побалансирана геометрија. Правоаголната цевка има различни должини на страните и често е попогодна за хоризонтални елементи, рамки за завеси, структури на опрема и апликации каде што е корисна вкочанетост на насоката или поширока површина за монтирање.
Да. Нестандардни големини на делови, фиксни должини и барања за обработка може да се дискутираат во согласност со нацртот на проектот и изводливоста на производството.
Да. Може да се организираат сечење, удирање, дупчење, дупчење, виткање, затворање на крајот и закосување. За поцинкувани производи, планираната обработка вообичаено се завршува пред галванизирање со топло поцинкување каде што е практично.
Не. Нормалната внатрешна изложеност на отворено не бара автоматски највисоко ниво на цинк. Облогата треба да се избере според влажноста, прскањето со сол, хемиската изложеност, фреквенцијата на мокрење и очекуваниот период на услуга.
Не автоматски. Иако Q355B има поголема цврстина, менувањето на степенот на челик не значи дека истиот дел секогаш може да се користи без проверка на структурниот дизајн, врските, барањата за заварување и применливиот стандард.
Да, но заварувањето ја оштетува локалната обвивка од цинк и произведува испарувања што содржат цинк. Потребна е соодветна вентилација, процедури за заварување и поправка богата со цинк по заварувањето.
Сертификатите за материјали, записите за проверка на производите, списоците за пакување, комерцијалните фактури и други извозни или проектни документи може да се подготват според договорените барања за нарачка.
Нарачките за обични залихи вообичаено може да се подготват за испорака за околу 3-7 работни дена. Стандардните нарачки за производство обично се околу 10-15 работни дена, додека нарачките со голем обем или приспособени треба да се потврдат според големината на делот, облогата од цинк и барањата за обработка.
Адреса
Секундарен артериски пат бр. 2-1, област на проширување на индустриската зона Дакиужуанг, округ Џингхаи, Тијанџин, Кина
тел
Е-пошта