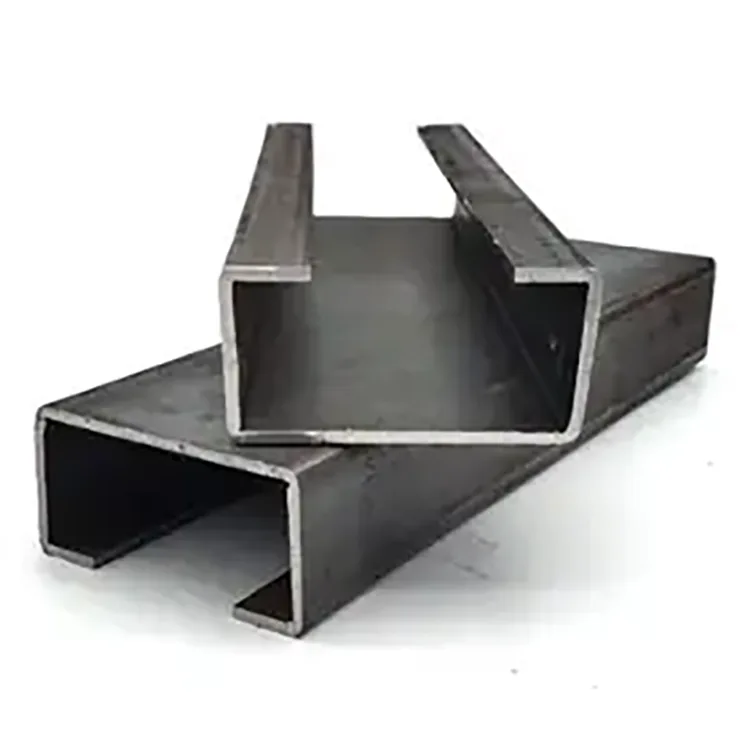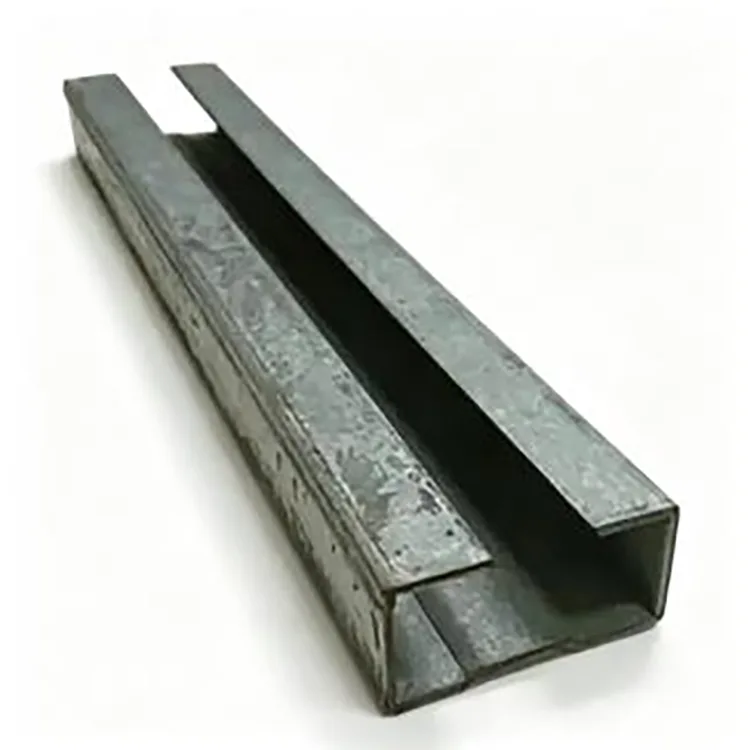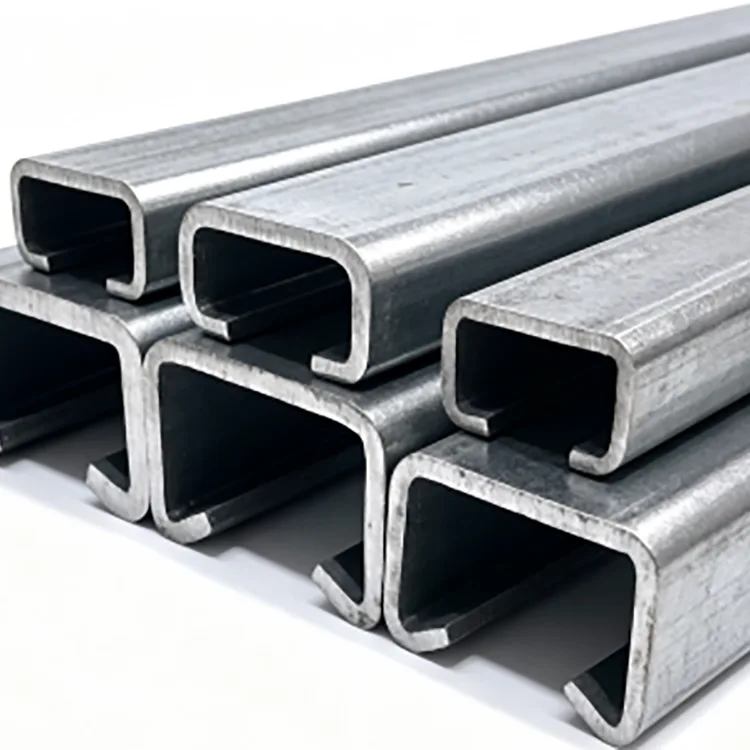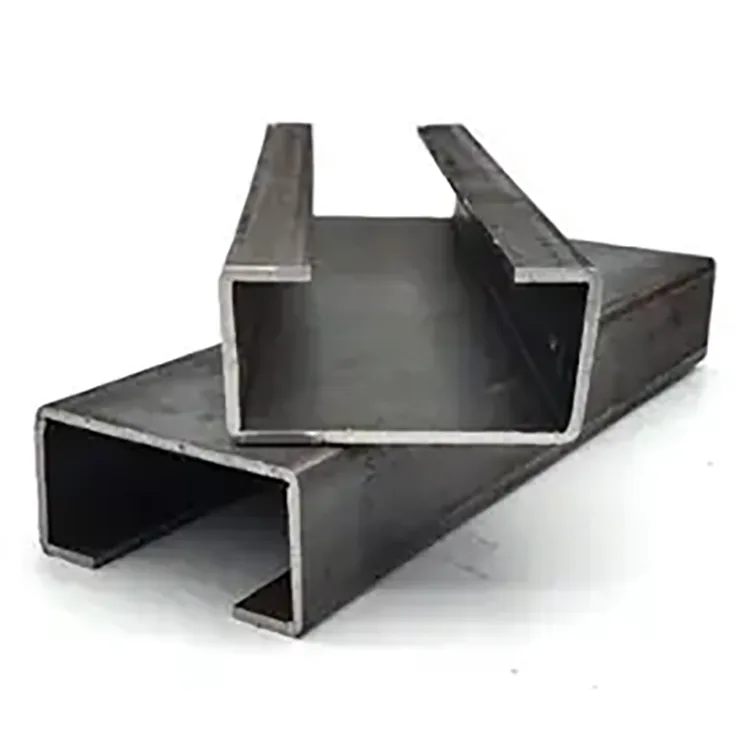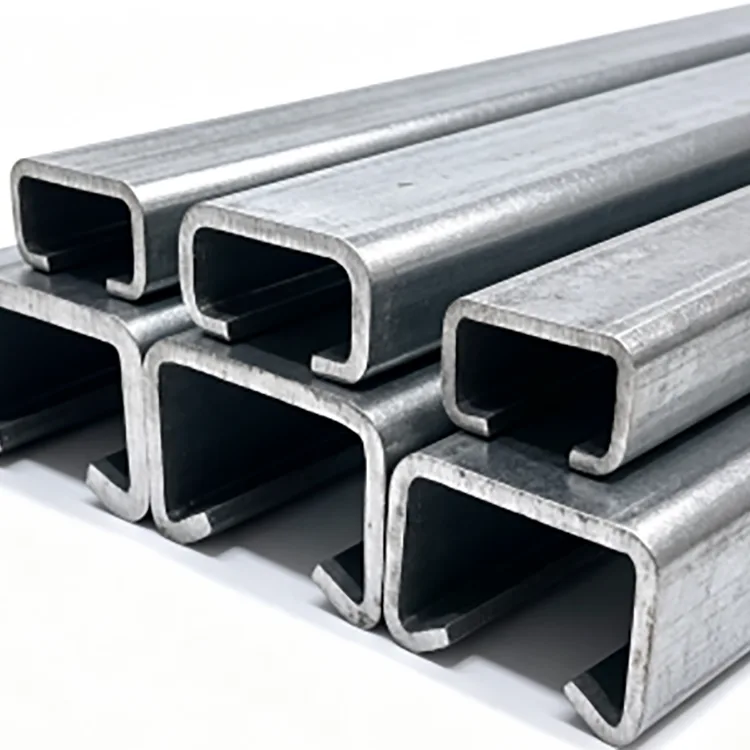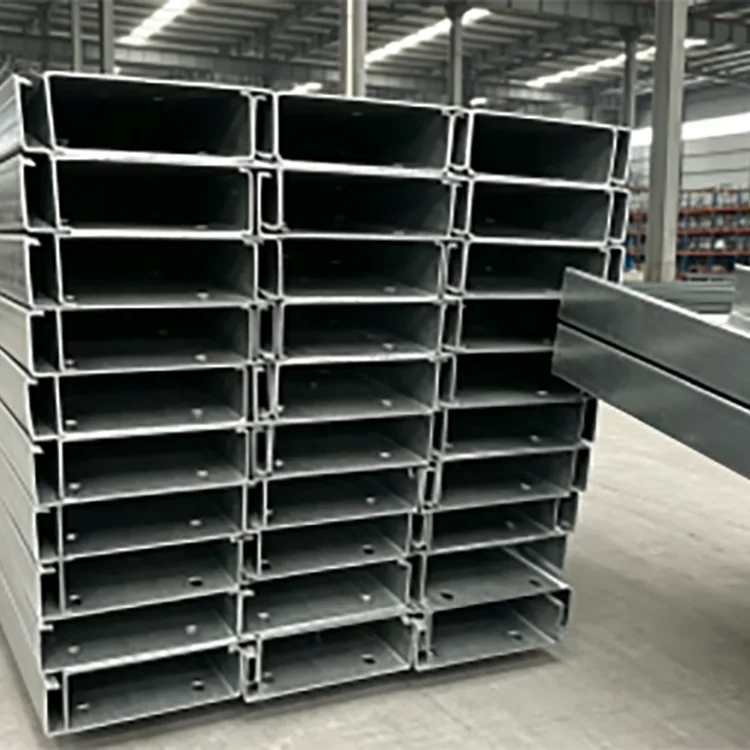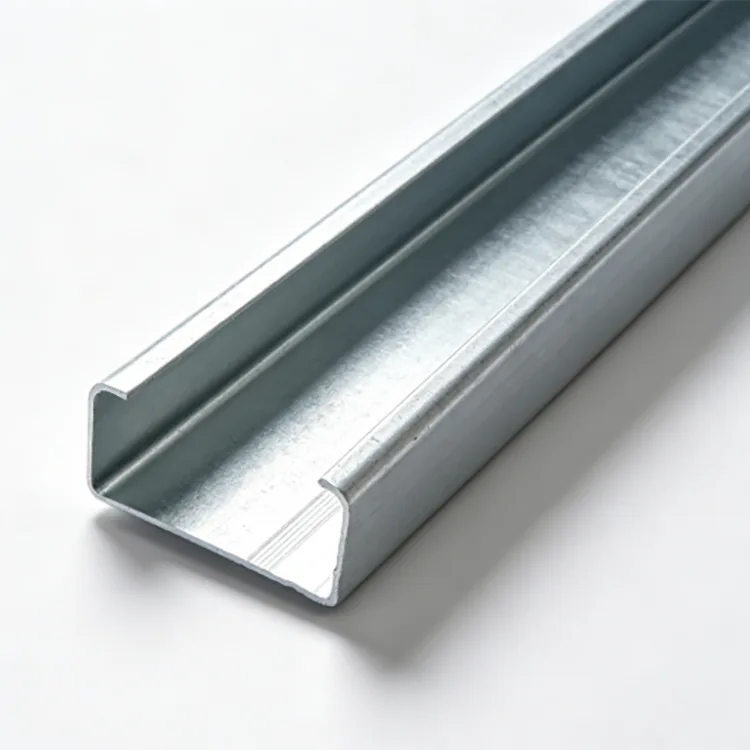
Челикот со C-секција со ладно обликување е дизајниран за челични конструкции каде што високиот сооднос цврстина-тежина, постојаните димензии и брзата инсталација се поважни од употребата на тешки топловалани делови.
Профилот се произведува со континуирано напојување на челична лента преку серија ролери за формирање. Челикот постепено се наведнува во дел во облик на Ц без топло валање со висока температура. Бидејќи процесот на формирање може постојано да ги контролира геометријата и должината на пресекот, готовиот член е погоден за проекти кои бараат повторени пресеци, фиксни должини, претходно пробиени дупки и брзо склопување со завртки.
Q235B и Q355B се достапни според структурните барања. Вообичаените делови се движат од C80 до C300, со дебелина на ѕидовите од 0,8 mm до 3,0 mm.


|
Ставка |
Спецификација |
|
Производ |
Ладно формиран челик од C дел |
|
Материјал |
Q235B, Q355B |
|
Секција |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Дебелина на ѕидот |
0,8-3,0 мм |
|
Стандардна должина |
6 m, 9 m, 12 m |
|
Прилагодена должина |
Достапно сечење со фиксна должина |
|
Процес на производство |
Формирање, израмнување, удирање и сечење на ладно ролна |
|
Површина |
Црн челик / кисела челик, необложена |
|
Стандарден |
GB/T 6728-2017 |
|
Обработка |
Удирање, сечење, сечење на агол, прилагодени димензии |
|
Апликација |
Прелини, ѕидни рамки, мезанини, прегради, носачи за опрема и лесни челични конструкции |
Процесот на производство е различен од производството на конвенционален топловалкан канал.
Челична лента започнува како рамен материјал. Поминува низ повеќе станици за формирање, при што секој сет на ролери воведува контролирана количина на деформација додека не се постигне конечниот царски пресек.
Овој постепен процес на формирање му овозможува на производителот да контролира:
Длабочина на делот
Ширина на прирабница
Геометрија на усните каде што е потребно
Дебелина на ѕидот
Севкупна исправност
Позиција на дупката
Фиксна должина
За повторени конструктивни елементи, оваа димензионална конзистентност може да биде повредна отколку едноставно да се избере потежок челичен дел.
Конечните структурни перформанси, сепак, секогаш треба да се проверуваат во однос на вистинските димензии на делот, степенот на материјалот, распонот, условите за поддршка, начинот на поврзување, оптоварувањата и применливиот код за дизајн.
Челичната лента Q235B или Q355B се избира според бараниот дел и структурната примена.
Дојдовниот материјал се проверува за дебелина, состојба на површината и информации за материјалот пред да влезе во линијата за формирање.
Намотката се расклопува и се израмнува за да се отстрани несаканата деформација. Стабилното хранење со лента е важно бидејќи варијацијата во оваа фаза подоцна може да влијае на исправноста на делот и позиционирањето на дупките.
Израмнетата лента поминува низ повеќе станици со ролери.
Наместо да се свитка материјалот во конечната форма C во една операција, делот постепено се формира. Ова ја намалува ненадејната деформација и овозможува да се контролираат димензиите на пресекот и геометријата на прирабниците во текот на производството.
Ако проектот бара дупки за завртки, сервисни дупки или повторени дупки за монтирање, удирањето може да се интегрира во производната линија.
Растојанието и позиционирањето на дупките треба да се потврдат од цртежите на купувачот пред производството, особено кога деловите ќе се склопат директно на локацијата.
По формирањето и удирањето, делот се димензионира и се проверува дали е исправен.
Оваа фаза помага да се контролира извртувањето, отстапувањето на прирабницата и димензионалните варијации што инаку би можеле да го отежнат склопувањето на рамката.
Континуираниот дел се сече според одредената должина.
Стандардното снабдување вклучува должини од 6 m, 9 m и 12 m, додека сечењето со фиксна должина може да се организира во рамките на приспособениот опсег.
Завршените делови C се проверуваат пред да се здружат.
Инспекцијата се фокусира на димензиите на делот, дебелината на ѕидот, исправноста, положбата на дупката каде што е применливо, должината на сечењето, состојбата на површината и конзистентноста на серијата.
Ладното формирање овозможува челичната лента да се обликува во ефикасен отворен дел. Кога конструктивниот дизајн дозволува член со тенкоѕиди, тоа може да ја намали потребната количина на челик во споредба со потешкиот конвенционален дел.
Вистинската заштеда на тежина треба да се пресмета од избраниот царски пресек, дебелината на ѕидот, распонот, оптоварувањето и барањата за дизајн, наместо да се претпоставува фиксен процент за секој проект.
Континуираното формирање на ролна обезбедува повторливи димензии на делот во текот на долгите производни патеки.
За проекти кои користат стотици или илјадници повторени лепенки или членови за врамување, конзистентните димензии може да ја поедностават изработката и да ја намалат потребата за корекција на локацијата.
Може да се набават однапред исечени должини и претходно пробиени дупки за склопување со завртки.
Ова е особено корисно за лесни челични конструкции каде што редоследот на инсталација зависи од точните позиции на дупките и повторливите должини на членовите.
Секциите C80 до C300 покриваат низа лесни структурни барања и барања за рамка.
Дебелината на ѕидот може да се избере и од 0,8–3,0 mm според потребниот капацитет на делот и условите за дизајн.
Необложената челична површина може да се подготви за бојадисување, премачкување во прав, галванизација или други специфицирани процеси за заштита од корозија.

Изборот на дел C треба да започне со структурните барања наместо едноставно да го изберете најголемиот достапен профил.
|
Опсег на секција |
Типична употреба |
Главно разгледување |
|
C80-C100 |
Светло кадрирање, прегради, внатрешни потпори |
Погоден за релативно лесни оптоварувања и пократки распони |
|
C120-C160 |
Кадилници, ѕидни рамки, носачи за опрема |
Заеднички опсег за лесна челична конструкција |
|
C180-C220 |
Потешки циркула, секундарни членови на мезанин, индустриско врамување |
Потребна е проверка на оптоварувањето и распонот |
|
C250-C300 |
Потешки структурни рамки и апликации за поддршка |
Треба да се проверат капацитетот на делот, локалното свиткување и дизајнот на поврзувањето |
Вистинската селекција треба да се потврди преку структурна пресметка. За делови со тенкоѕидни делови, локалното свиткување, искривувањето, страничното ограничување и деталите за поврзување може да влијаат на употребливиот капацитет.
|
Материјал |
Типичен избор |
Разгледување |
|
Q235B |
Врамување во затворен простор, огради, прегради, потпори за опрема, лесни конструкции |
Погодно е онаму каде што условот за јачина на дизајнот е во рамките на можностите на одделението |
|
Q355B |
Врамување со поголемо оптоварување, потешки огради, основи за опрема и структурни членови |
Повисок степен на јачина каде што структурните пресметки бараат зголемена јачина на материјалот |
Користењето на Q355B не значи автоматски дека потенок дел може да го замени подебелиот дел Q235B. Целосниот дизајн на делот мора да се провери за цврстина, стабилност, свиткување, врски и услужливост.
Стандардниот челик со C секција со ладно формирање се испорачува без заштитна обвивка од цинк.
Ова го прави економичен за:
Суви внатрешни работилници
Затворени магацини
Внатрешни мезанини
Внатрешни прегради
Рамки за опрема
Привремени внатрешни структури
Проектите добиваат сопствена боја или заштитен слој
Не треба да се избира како нетретиран црн челик за продолжена изложеност на дожд, кондензација, прскање со крајбрежна сол, затрупани услови или корозивни хемикалии.
За надворешни или влажни апликации, треба да се земат предвид галванизирани C делови или друг специфициран систем за заштита од корозија.
Пресеците C може да се користат како секундарни елементи на покривот и ѕидот во зградите од лесен челик. Големината и дебелината на делот треба да се изберат според распонот, оптоварувањето, растојанието, условите на ветерот и дизајнот на поврзувањето.
Релативно малата само-тежина на ладно обликуваните делови може да биде корисна за внатрешните меѓукатни и платформски системи каде што постоечката зграда има ограничувања за дополнително мртво оптоварување.
Секциите C се погодни за внатрешни рамки на ѕидови, системи за поддршка на таванот, преградни структури и други лесни апликации за кадрирање.
Деловите може да се изработат во потпори за опрема, рамки за поддршка на кабли и цевки, машински конструкции и индустриски држачи.
Секциите C може да се користат за лавици, работни станици, светлосни платформи и други индустриски структури кога избраниот дел е потврден за потребните оптоварувања.
Различни проекти често бараат различни обрасци на дупки и должини на членови. Наместо да го сече секој дел на локацијата, производната линија може да ги подготви членовите според одобрените цртежи за изработка.
Достапните опции вклучуваат:
Прилагодени димензии на делот
Прилагодена дебелина на ѕидот
3–12 m фиксни должини
Претходно дупнати дупки
Шаблони на дупки според цртежи
Производство со сечена должина
Аголно сечење
Специјална завршна обработка
Аранжмани за површинска обработка
За приспособено производство, купувачите треба да го обезбедат цртежот на делот, степенот на материјалот, дебелината на ѕидот, должината, дијаметарот на дупките и растојанието, количината и потребната површинска обработка.
За ладно оформените делови, геометријата на завршниот пресек е тесно поврзана со состојбата на влезната челична лента и стабилноста на процесот на формирање на ролна.
Затоа, проверките на квалитетот ја покриваат целата производна рута.
Инспекција на материјалот: информациите за материјалот Q235B или Q355B и состојбата на влезната лента се проверуваат пред производството.
Инспекција на дебелина: Се следи вистинската дебелина на лентата за да се осигура дека готовиот дел ги исполнува наведените барања за дебелина на ѕидот.
Инспекција на делот: длабочината на пресекот, димензиите на прирабницата и другите критични димензии се проверуваат по формирањето.
Инспекција на исправност: Завршените членови се проверуваат за свиткување, извртување и деформација.
Инспекција на дупките: За претходно издупчени производи, дијаметарот на дупката, растојанието и положбата се проверуваат во однос на производниот цртеж.
Проверка на должината: Должините на сечењето се проверуваат пред да се спојат.
Конзистентност на серијата: Примероците од различни фази на производство се споредуваат за да се идентификува димензионалното поместување за време на долгите производствени периоди.
Овој пристап е особено важен за големи нарачки бидејќи малото отстапување на димензиите кое се повторува кај стотици членови може да создаде значителни проблеми со инсталацијата на локацијата.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. обезбедува производи од челик преку меѓународна платформа за продажба поддржана од Tianjin Gefu Steel.
Сместена во индустриската зона Дакиузхуанг, Тијанџин, компанијата работи со ресурси за производство и преработка на челик кои покриваат челични цевки, шупливи пресеци, челични профили, поцинкувани производи и системи за монтирање на фотоволтаици.
За инженерски набавки, страната на понудата може да поддржува:
Рефус челик нарачки
Производство со фиксна должина
Претходно дупнати C пресеци
Прилагодени димензии
Барања за OEM/ODM
Инспекција од трета страна според барањата на проектот
Контејнерска пратка
Стандардниот MOQ е еден контејнер од 20 стапки, приближно 20-25 тони. Стандардно време на испорака е генерално 15-25 дена во зависност од спецификацијата, количината, обработката и барањата за прилагодување.
За цитат, најкорисните информации се големината на царскиот пресек, дебелината на ѕидот, степенот на материјалот, должината, шемата на дупките, количината, површинската обработка, дестинацијата и применливиот стандард.
Да, ладно обликуваните C пресеци се широко користени како структурни и секундарни членови на рамка. Сепак, силата не може да се процени само од процесот на формирање. Мора да се земат предвид големината на пресекот, дебелината на ѕидот, степенот на челик, распонот, оптоварувањето, потпората, начинот на поврзување и однесувањето на свиткување.
Може да биде значително полесен кога ефикасно дизајнираниот C дел со тенкоѕиди може да го исполни потребниот структурен капацитет. Вистинската разлика во тежината зависи од избраните делови и инженерскиот дизајн.
Пресеците со тенок ѕид бараат соодветен дизајн и воздржаност. Локалното свиткување, изобличувањето, страничната стабилност и деталите за поврзување треба да се проверат наместо да се претпоставува дека потенкиот дел ќе функционира како тежок топловалкан канал.
Да. Автоматското удирање може да се организира за повторени дупки за завртки или други отвори. Дијаметарот на дупката, растојанието, растојанието на рабовите и моделот треба да се потврдат од цртежот за изработка пред производството.
Нетретираниот црн челик не се препорачува за долгорочна изложеност на отворено. Дождот, кондензацијата, прскањето со сол и другата влага може да ја забрзаат корозијата. Поцинкуваните или обоените C пресеци се посоодветни таму каде што е потребна заштита од корозија.
Во сува, добро проветрена внатрешна средина, дополнителна заштита од корозија можеби не е секогаш потребна. Доколку се присутни влажност, кондензација, хемиски пареи или други корозивни услови, треба да се размисли за соодветна заштитна обвивка.
Q355B има поголема специфицирана цврстина на отстапување од Q235B и може да се избере кога структурниот дизајн бара поголема цврстина на материјалот. Тоа не значи автоматски дека секој дел Q355B може да се направи потенок; допрва треба да се провери целосниот конструктивен проект.
Вообичаените должини се 6 m, 9 m и 12 m. Сечењето со фиксна должина може да се организира и според барањата на проектот.
Да. Прилагодените димензии на делот, дебелини на ѕидови, должини, обрасци на дупки и други барања за обработка може да се дискутираат според цртежите и изводливоста на производството.
Наведете ги димензиите на царскиот пресек, дебелината на ѕидот, степенот на материјалот, потребната должина, количината, шемата на дупчињата доколку е применливо, површинскиот третман и барањата за испорака. Се препорачува цртеж на делот за нестандардни производи.
Адреса
Секундарен артериски пат бр. 2-1, област на проширување на индустриската зона Дакиужуанг, округ Џингхаи, Тијанџин, Кина
тел
Е-пошта