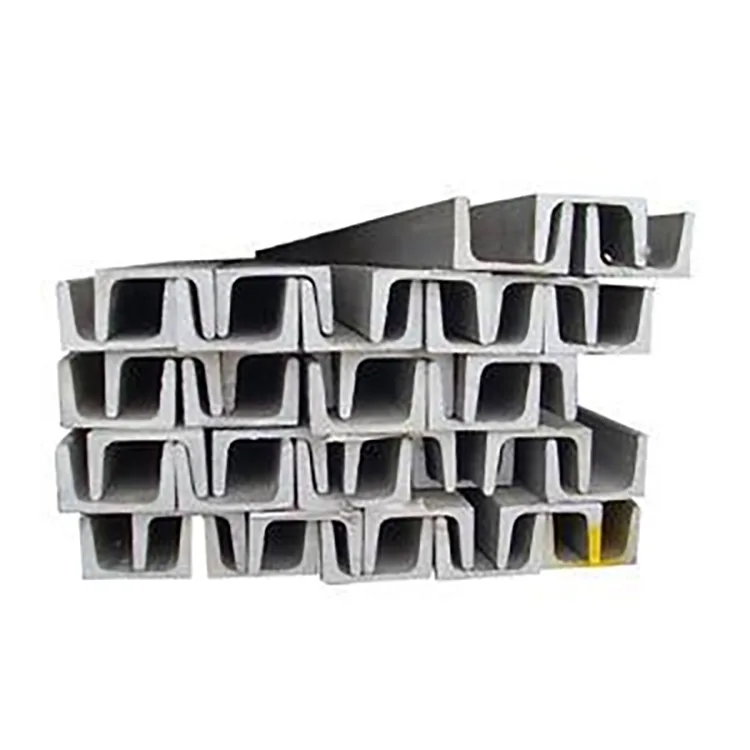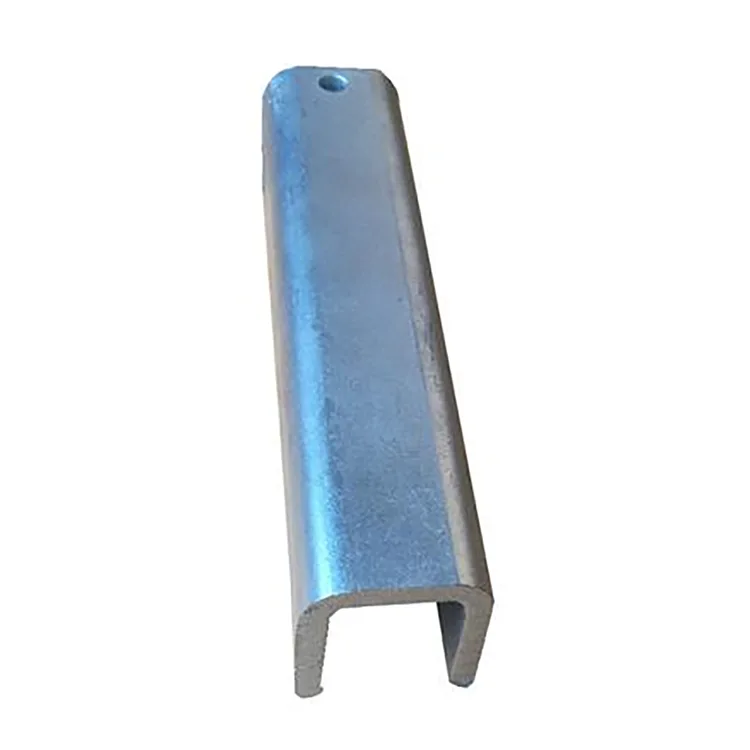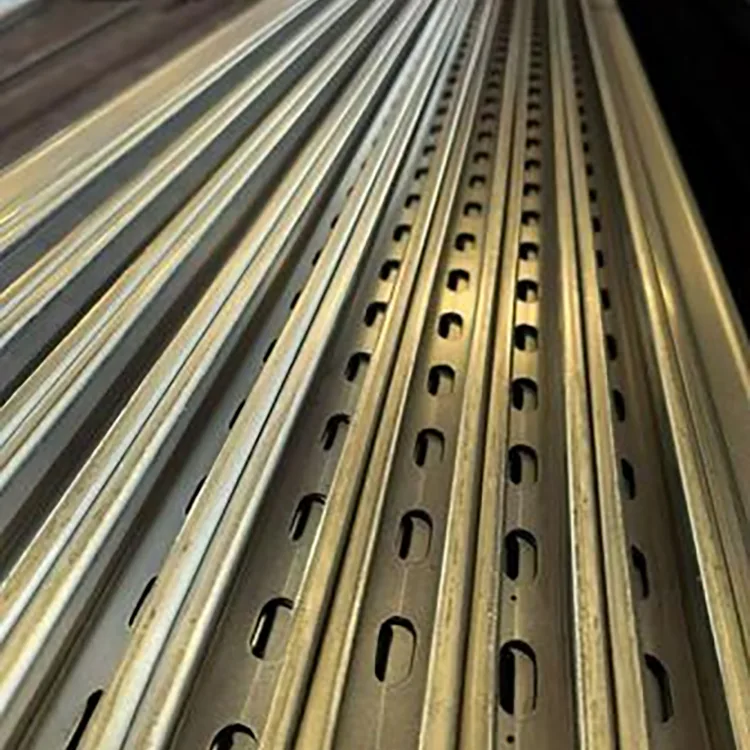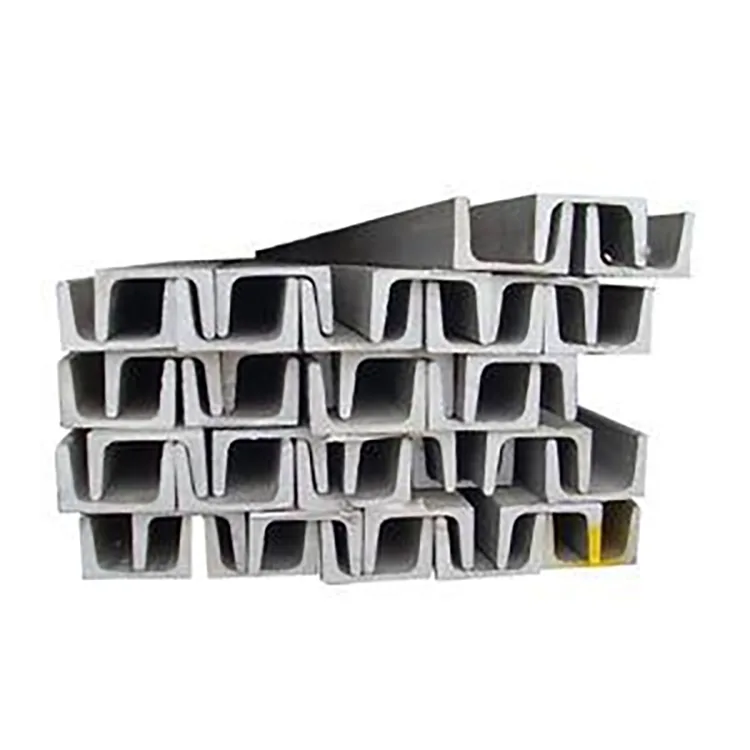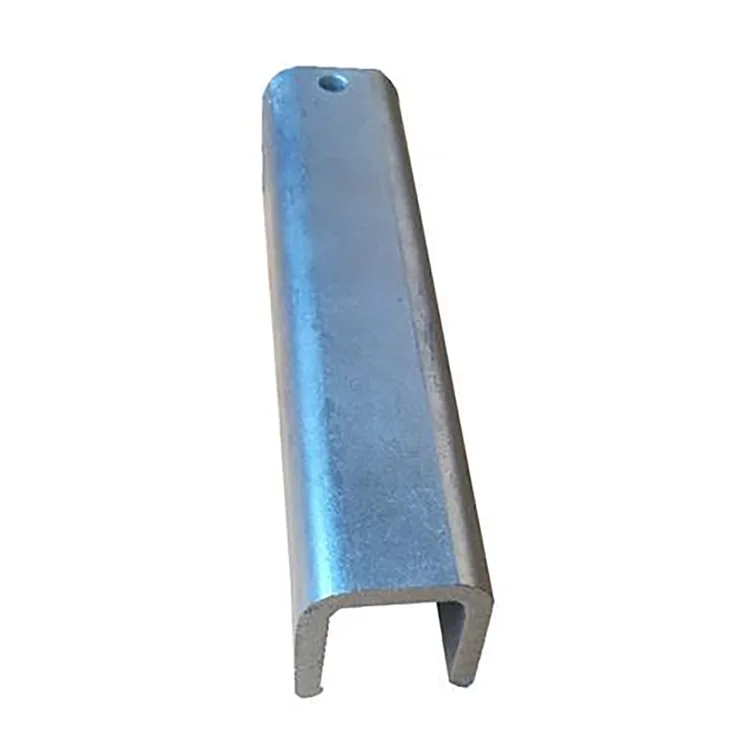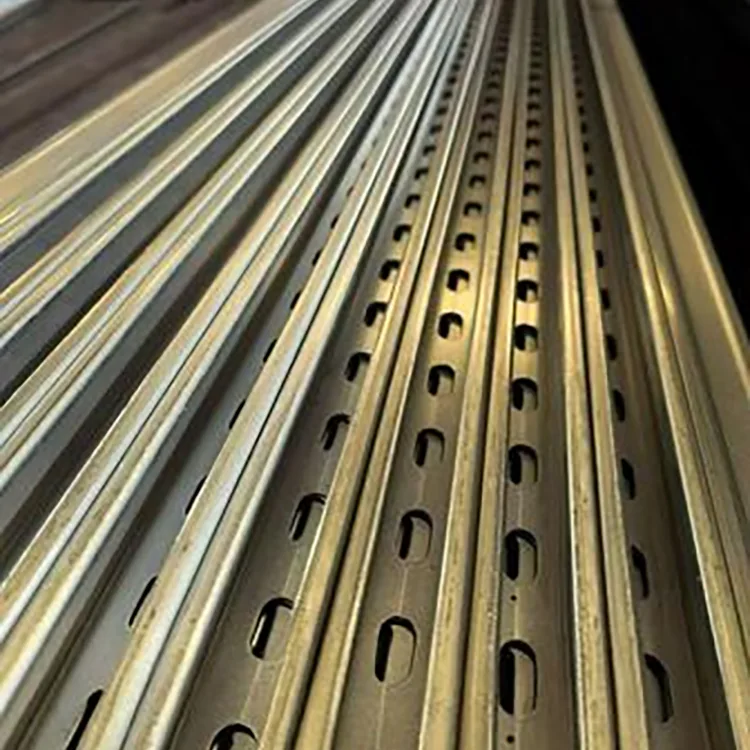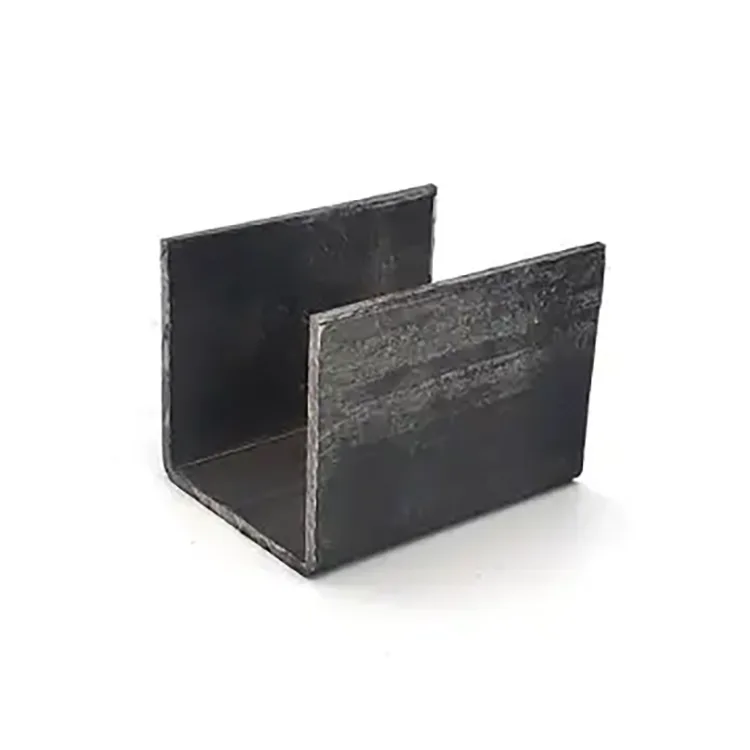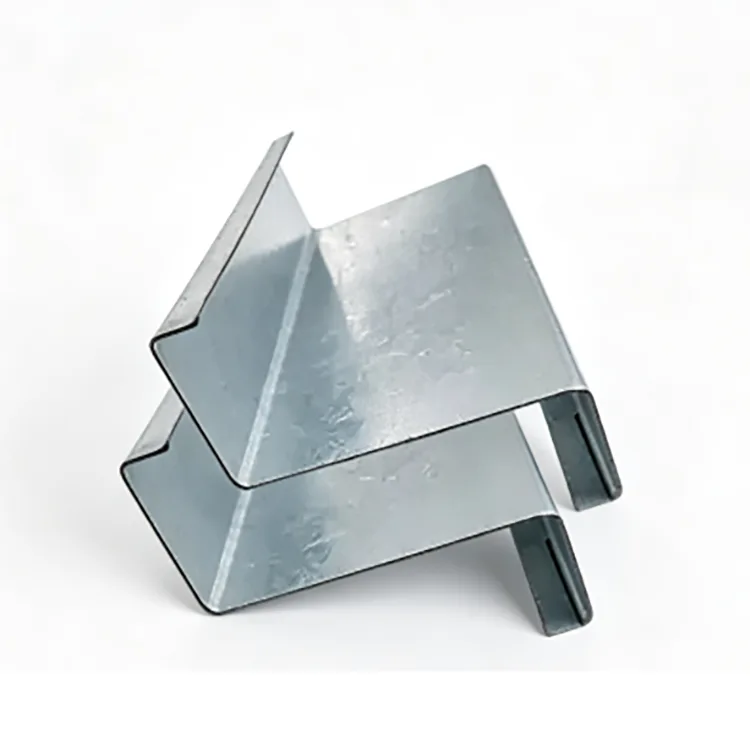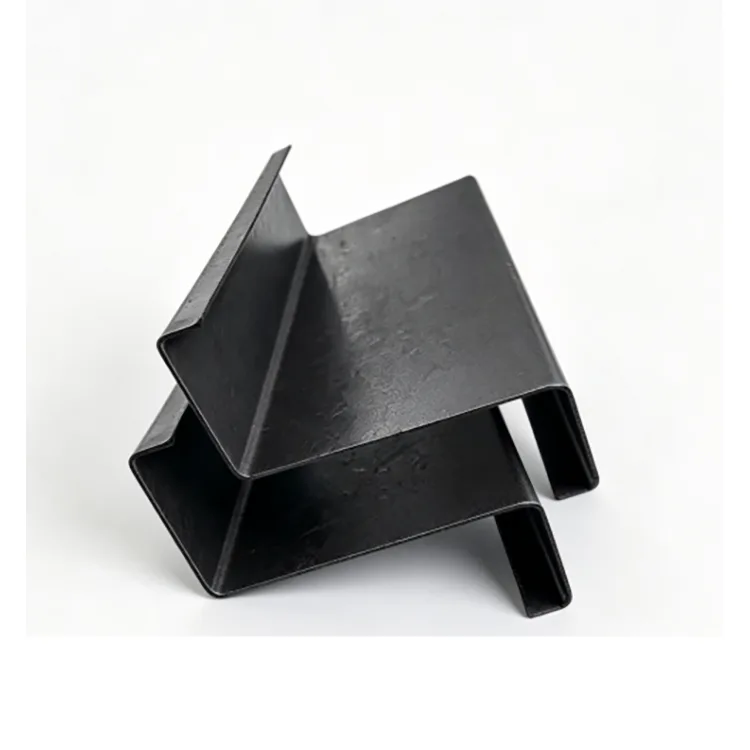
Поцинкуван U-канал се избира кога на проектот му е потребен отворен челичен дел за фиксирање, позиционирање или потпора на компоненти на отворено, наместо затворена цевка или конвенционална C/Z преграда.
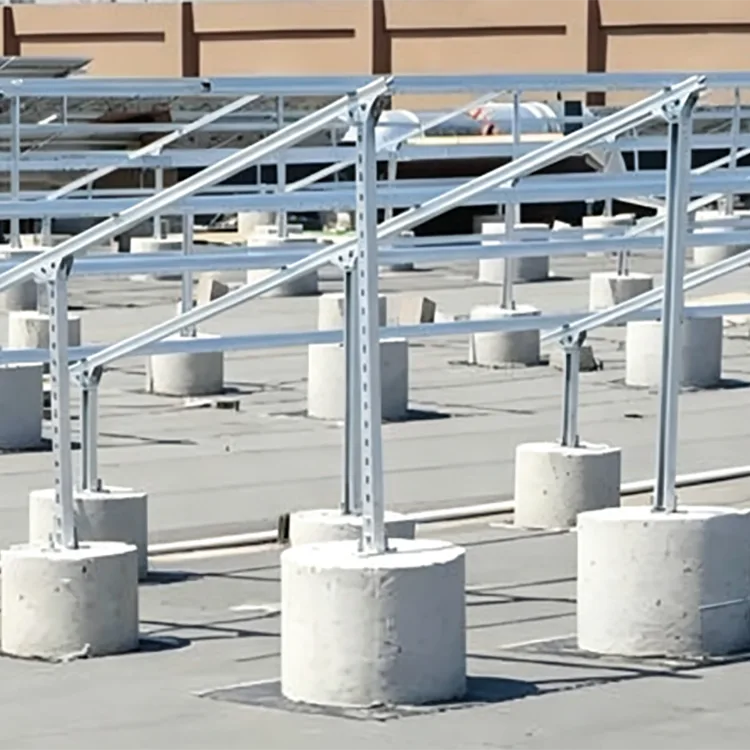
Делот во форма на буквата У создава континуирана основа и странични прирабници за завртки, стегање и поврзување. Најчесто се користи за основи на опрема, потпори за цевки, фотоволтаични конструкции, надворешни рамки, вградени потпори и општински инсталации.
Редоследот на производство е важен. Челичната лента прво се вала во потребниот U профил, по што следи сечење и пробивање. Завршениот дел потоа е хемиски претходно обработен и топло поцинкуван. Овој пристап избегнува свиткување на галванизирана лента во конечна форма и обезбедува заштита од цинк на формираниот дел, вклучувајќи ја и внатрешноста на каналот U.
За проекти на отворено, правилната комбинација не е едноставно „подебел цинк = подобар“. Големината на делот, степенот на челик, дебелината на ѕидот, структурното оптоварување, опкружувањето на изложеноста и очекуваниот период на услуга треба да се земат заедно.


Главната предност на каналот U е неговата отворена геометрија.
Долниот дел обезбедува континуирана површина на лежиштето, додека двете странични прирабници може да се користат за приклучоци со завртки, стеги, држачи и компоненти за позиционирање. Ова го прави корисно кога на инсталатерите им е потребен пристап до врската од отворената страна.
Во споредба со делот C или Z, каналот U е генерално попогоден за основите на опремата, потпорите за цевки и структурите за позиционирање. Пресеците C и Z се почесто селектирани според нивното структурно однесување како газиња или членови на рамка.
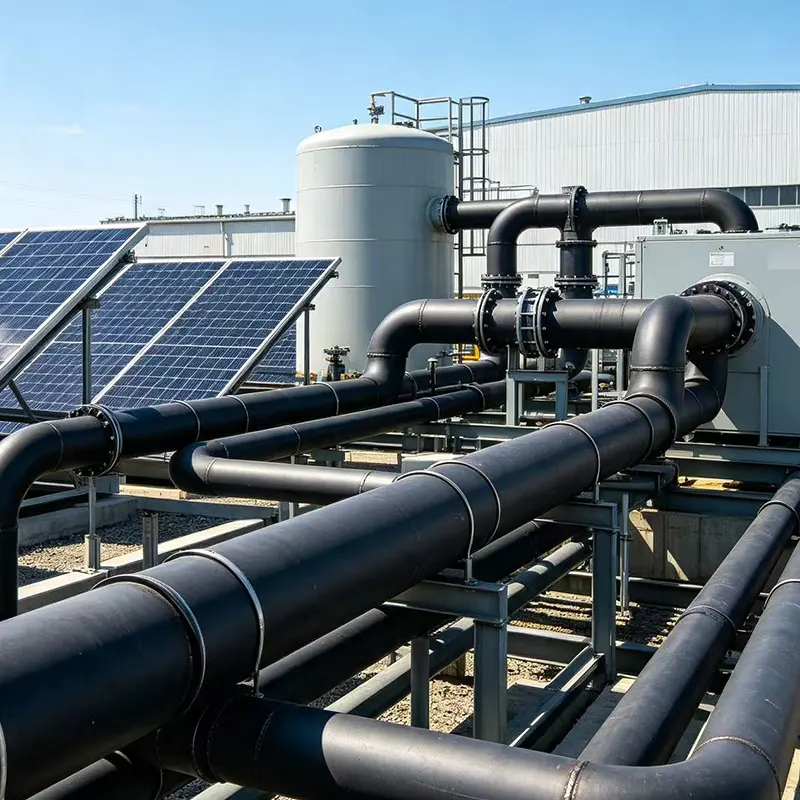
За проект кој вклучува фотонапонска опрема, надворешни цевководи или потпори за машини, U делот затоа може да ја намали потребата од дополнителни фабрикувани држачи.
|
Ставка |
Спецификација |
|
Производ |
Поцинкуван U-канал |
|
Основен материјал |
Q235B, Q355B ладно формиран челик |
|
Производство |
Формирање ролни + галванизирање на топло |
|
Секција |
U80–U300 |
|
Дебелина на ѕидот |
0,8-3,0 мм |
|
Стандардна облога од цинк |
85 μm+ |
|
Опција со средна корозија |
120-180 μm |
|
Опција за тешка корозија |
200-275 μm |
|
Површина |
Униформа сребрено-сива поцинкована завршница |
|
Стандарден |
GB/T 6728-2025; EN ISO 1461 |
|
Обработка |
Сечење, удирање, сечење на агол, производство со фиксна должина и други приспособени операции |
|
Прилагодување |
Нестандарден пресек, дебелина на ѕид, должина и распоред на дупки |
За овој тип на производ, формирањето и поголемиот дел од изработката треба да бидат завршени пред топло поцинкување.
Патот на производство е:
Инспекција на челични ленти → Нивелирање → Формирање ролна со U-профил → CNC сечење → Пробивање и обработка на аголот → Зацрвстувањето → Одмастување → Кисело → флуксирање → Сушење → Поцинкување со топло натопување → Ладење/пасивно → Инспекција со цинк →
Оваа низа му овозможува на производителот да ги контролира конечните димензии на U-делот пред да го поцинкува.
Тоа исто така значи дека дупките, аглите и внатрешноста на формираниот профил се третираат како дел од готовиот дел наместо да се потпираат на облога што мора да ги преживее следните операции за формирање.
По галванизацијата, треба да се избегнува непотребно виткање или тешко формирање. Ако материјалот мора да се завари или исече на работното место, оштетената површина од цинк треба да се исчисти и поправи со соодветна облога богата со цинк.
Облогата од цинк треба да се усогласи со вистинската средина за корозија.
85 μm+ е погодна како почетна спецификација за обични апликации на отворено во внатрешни области каде изложеноста е релативно умерена.
За 120-180 μm, облогата може да се земе предвид за влажни фабрики, земјоделски и сточарски капацитети, инсталации покрај реките и други локации со поиздржлива влага.
За 200–275 μm, потешкиот слој е наменет за проекти со посилна изложеност на корозија, како што се крајбрежни области, пристаништа, хемиски капацитети и средини со отпадни води. Точниот услов за облога сепак треба да се потврди во однос на категоријата на корозија на проектот и применливата спецификација.
Подебелиот слој на цинк не компензира за маломерен челичен дел. Заштитата од корозија и структурниот дизајн треба да се оценуваат посебно.
Оценката за челик треба да го следи структурното оптоварување наместо барањето за цинк.
Q235B е практичен избор за вообичаени потпори за опрема, надворешни држачи, потпори за цевки, фотоволтаични помошни структури и општи општински апликации.
Q355B е подобро прилагоден за апликации со поголемо оптоварување како што се големи основи за опрема, потешки потпорни конструкции, услови за силен ветер или снег и проекти каде што структурниот дизајн бара челик со поголема цврстина.
За испорачаната палета на производи, Q355B се опишува дека обезбедува приближно 30% поголема носивост со иста големина на делот во применливи услови на дизајнирање. Ова треба да се третира како споредба на проект/дизајн наместо како универзално правило за замена; завршниот дел треба да се провери во однос на инженерското оптоварување.
Опсегот U80–U300 овозможува делот да се совпадне со различни оптоварувања за поддршка.
U80–U120 може да се користи за потпори за лесни цевки, загради за мала опрема, компоненти за позиционирање и секундарни стакленички структури.
U140–U200 покрива многу вообичаени апликации за поддршка на отворено, вклучувајќи фотоволтаични помошни структури, основи за опрема и општински инсталации.
U220–U300 е посоодветен за потешки основи за опрема, поголеми структури за поддршка и проекти кои бараат поголем капацитет на делот.
1,2–1,4 mm: лесни држачи, членови за позиционирање и непримарни апликации за поддршка
1,5–2,0 mm: заеднички опсег за надворешни потпорни структури и основи за опрема
2,2–3,0 mm: потешки товари, големи носачи, области со силен ветер/снег и апликации кои бараат поголема отпорност на деформација
Конечната дебелина треба да се пресмета од вистинскиот распон, начинот на поврзување и применетиот товар.
Поцинкуваните U-делови може да се користат за основи на опрема, прицврстувачки елементи, конструкции за позиционирање и помошни потпори во надворешни инсталации со обновлива енергија. Онаму каде што проектот има услов за дизајн од 25 години, облогата од цинк треба да се избере според вистинската изложеност на животната средина, наместо да се специфицира истата облога за секоја локација.
Спрејот со сол и постојаната влажност ја забрзуваат корозијата на изложениот челик. Поцинкуваните профили во форма на буквата У со потежок слој може да се користат за потпори за надворешна опрема, вградени основи и конструкции за прицврстување каде што е погодна геометријата на пресекот.
Системите за вентилација, цевководи, носачи за опрема и структури на стакленички може да бидат изложени на висока влажност и атмосфери што содржат амонијак. Поцинкуваниот челик обезбедува подобра заштита од корозија од незаштитениот црн челик во овие услови.
Поддржувачите на опремата, структурите за фиксирање на цевки и надворешните рамки можат да имаат корист од галванизацијата со топло натопување каде што околината е компатибилна со челик обложен со цинк. За високо агресивна хемиска изложеност, комплетниот систем за заштита од корозија треба да се специфицира според хемискиот медиум.
Апликациите вклучуваат основи на заштитни огради, потпори поврзани со осветлување, конструкции за фиксирање на сообраќајна опрема, рамки за пејзаж и други челични компоненти на отворено.
Може да се користи за изложени цевководи, потпори за опрема, надворешни конструкции за прицврстување и помошни носачи околу индустриски постројки.
За проект за поддршка на надворешна опрема на приближно 2 km од крајбрежјето, Q355B цинк-обложен U профил со 220 μm цинкова обвивка беше избран за потпори за опрема и вградени основи. Потешкиот слој беше наведен поради изложеноста на прскање со сол, додека челикот со поголема цврстина се користеше за барањата за структурно оптоварување. Профилот U исто така го поедностави позиционирањето на опремата и поврзувањата со завртки.
Голем објект за свињи и живина бараше потпорни членови отпорни на корозија за опрема и цевководи во средина со висока влажност со изложеност на амонијак. За носечките конструкции и прицврстувачките елементи се користени Q235B галванизирани U-делови. Отворениот профил овозможи удобна инсталација и прилагодување додека поцинкуваната површина ја намали потребата за повторен третман со корозија.
U каналот не треба автоматски да го замени секој друг челичен дел.
За покривни огради, C или Z деловите може да обезбедат посоодветна структурална конфигурација.
За затворени конструктивни елементи каде отпорот на вртење, затворената геометрија или изглед е важен, може да се претпочитаат квадратни или правоаголни шупливи делови.
За суви апликации во затворен простор, необложениот ладно формиран U канал може да биде поекономичен ако не е потребна заштита од корозија.
За високо агресивни хемиски средини, само поцинкувањето на топло може да не ја обезбеди потребната заштита. Хемиската средина, концентрацијата, температурата и времето на изложување треба да се прегледаат пред изборот на материјалот.
Основната геометрија на U-делот може да остане иста, но условите за примена се различни.
|
Фактор |
Црн U канал |
Поцинкуван U-канал |
|
Површина |
Необложен челик |
Цинк облога со топла натопи |
|
Сува употреба во затворен простор |
Погоден |
Обично непотребно |
|
Изложеност на отворено |
Бара дополнително обложување/одржување |
Подобро одговара |
|
Влажна средина |
Поголем ризик од корозија |
Подобрена заштита од корозија |
|
Крајбрежна употреба |
Потребен е соодветен систем за корозија |
Може да се специфицира тежок цинк слој |
|
Почетна цена |
Пониски |
Повисоко |
|
Одржување |
Може да бара повторно боење |
Пониско рутинско одржување на облогата |
Инспекцијата треба да ги опфати и челичниот дел и квалитетот на галванизацијата.
Пред поцинкување, профилот U се проверува за димензиите на пресекот, исправноста, извртувањето, положбата на отворот и точноста на сечењето. Ова е важно бидејќи облогата со цинк не ги коригира проблемите со димензиите создадени при формирањето на ролна.
По галванизацијата, инспекторите ја проверуваат површината за голи површини, прекумерно акумулирање на цинк, лупење, пукање и други видливи дефекти. Дебелината на облогата на цинк може да се мери според договорениот метод на проверка.
За нарачки на проекти, сертификати за материјали, записи за димензионална инспекција, резултати од инспекцијата со цинк-облога и друга документација за квалитет може да се достават според барањата на купувачот.
Каналот U може да се испорача како стандарден прав дел или да се обработи пред галванизација.
Вообичаените приспособени операции вклучуваат сечење со фиксна должина, удирање, сечење во агол, позиционирање на дупки и производство на нестандардни делови. Завршувањето на овие операции пред поцинкување помага обработените области да бидат заштитени со финалната обвивка од цинк.
За поголеми проекти, купувачите треба да го обезбедат цртежот на делот заедно со шаблонот на дупката, потребната должина, степенот на челик, дебелината на ѕидот и околината за корозија. Ова му овозможува на производителот да ја цитира завршената спецификација наместо само суровиот U-дел.
Пред да поставите нарачка, потврдете ги овие точки:
Големина на делот 1.U: U80–U300 или димензија специфична за проектот.
2. Одделение за челик: Q235B или Q355B.
3.Дебелина на ѕидот: врз основа на структурното оптоварување и распон.
4. Цинк облога: 85 μm+, 120–180 μm или 200–275 μm според изложеноста.
5. Шема на дупка: дијаметар, растојание и позиција ако е потребно претходно удирање.
6. Должина: стандардна или фиксна должина специфична за проектот.
7. Применлив стандард: тековната спецификација на проектот и потребен стандард за поцинкување.
8.Инспекциски документи: сертификат за материјал, димензионална инспекција и извештај за облога од цинк каде што е потребно.
Оваа информација е доволна за да се избегне најчестата грешка при купувањето: споредување на галванизираните U-делови само по цена по тон, притоа игнорирајќи ја класата на челик, дебелината на ѕидот и облогата од цинк.
Да. Производот прво се формира, а потоа се поцинкува на топло, така што делот во форма на буквата У се поцинкува како завршен профил. Вистинската покриеност со облогата треба да се потврди во согласност со договорените барања за инспекција.
Избегнува механичко формирање на завршена обвивка од цинк во конечна форма U. Операциите за сечење, дупчење и главно формирање може да се завршат пред поцинкување, проследено со финален третман за заштита од корозија.
Цинк облогата околу заварот е под влијание на топлината на заварувањето. По заварувањето, површината треба да се исчисти и поправа со соодветна облога богата со цинк.
Може да се користи каде делот и системот за корозија ги исполнуваат барањата на проектот. За крајбрежни или висококорозивни локации, треба да се земе предвид потешка облога од цинк и потенцијално дополнителен заштитен систем.
Ниту една оценка не е универзално подобра. Q235B е погоден за многу конструкции со нормално оптоварување, додека Q355B се избира кога е потребна поголема структурна цврстина. Оценката треба да ја следи инженерската пресметка.
U каналот најчесто се користи за основи, прицврстување, позиционирање и структури за поддршка каде што неговиот отворен профил е погоден за поврзување. C-каналот почесто се користи како структурна рамка или дел од чардак. Точниот избор зависи од патеката на оптоварување и дизајнот на поврзувањето.
Да. Може да се дискутира за нестандардни димензии на делови, дебелини на ѕидови, должини и шаблони на дупки врз основа на цртежите и барањата на проектот.
Да, под услов облогата од цинк и структурната спецификација да бидат избрани за вистинската средина за корозија. За силна изложеност на прскање со сол, може да се земе предвид потешка обвивка како 200–275 μm заедно со барањата за заштита од корозија на проектот.
Адреса
Секундарен артериски пат бр. 2-1, област на проширување на индустриската зона Дакиужуанг, округ Џингхаи, Тијанџин, Кина
тел
Е-пошта